先分清表面代号解决什么问题
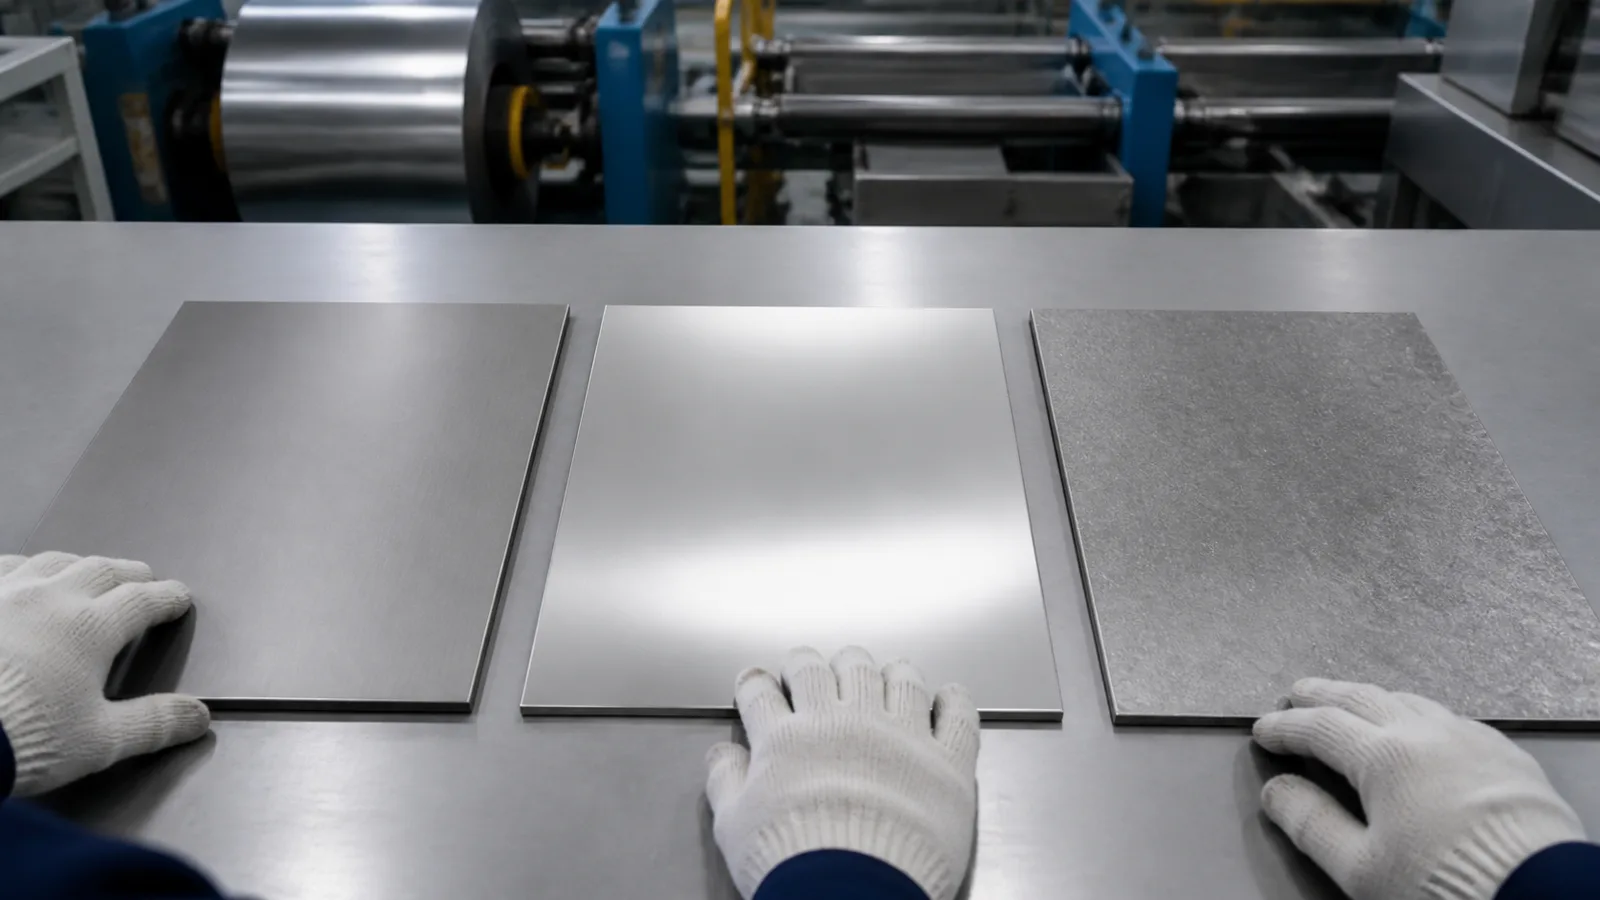
2B、BA和NO.1描述的是不锈钢板带的交付表面,不能替代牌号、执行标准、规格和用途确认。三者最直观的区别通常是制造路线、反射程度和表面质感,但采购决策不能停留在“亮不亮”这一项。
如果零件是设备内胆、工业外壳、装饰面板、焊接构件或后续拉丝基材,对表面的要求会完全不同。正确做法是先确认材料用在哪里、是否可见、是否需要清洗、还要经过哪些加工,再选择表面并建立样板和验收条件。
2B、BA和NO.1不是牌号
304、304L、316和316L是常见牌号,2B、BA和NO.1是表面状态。采购单写“304 2B”时,前者回答材料牌号,后者回答交付表面;只写其中一项都不足以形成完整订单。
国家标准信息公共服务平台显示,GB/T 3280—2015《不锈钢冷轧钢板和钢带》和GB/T 4237—2015《不锈钢热轧钢板和钢带》目前均为现行标准。实际订单应写明适用标准及版本,并以合同技术条件为准。
worldstainless的不锈钢表面处理说明把2B列为通用冷轧表面,把BA描述为光亮退火表面,把NO.1描述为热轧后退火和除鳞形成的较粗糙、低反射表面。不同标准体系的代号不宜直接混写,使用美标、欧标或国标时应分别核对对应条款。
| 比较项目 | 2B | BA | NO.1 |
|---|---|---|---|
| 常见制造路径 | 冷轧、热处理、酸洗并经轻度平整 | 冷轧后在受控气氛中光亮退火 | 热轧、热处理并去除氧化皮 |
| 视觉特点 | 平滑、柔和、具有一定亮度 | 更光亮、反射更明显 | 较粗糙、暗哑、反射低 |
| 常见采购思路 | 通用设备、后续加工基材 | 关注洁净外观或高亮效果的任务 | 工业结构或还要继续加工的部位 |
| 不能单独说明 | 牌号、耐蚀性、粗糙度上限 | 镜面等级、食品接触合规 | 厚度公差、表面缺陷接受范围 |
2B表面适合哪些采购任务
2B是常见的冷轧交付表面,视觉上通常比NO.1平滑、明亮,又不像BA那样强调高反射。它可以直接用于许多设备和金属制品,也常作为拉丝、抛光、覆膜及其他后续加工的基材。
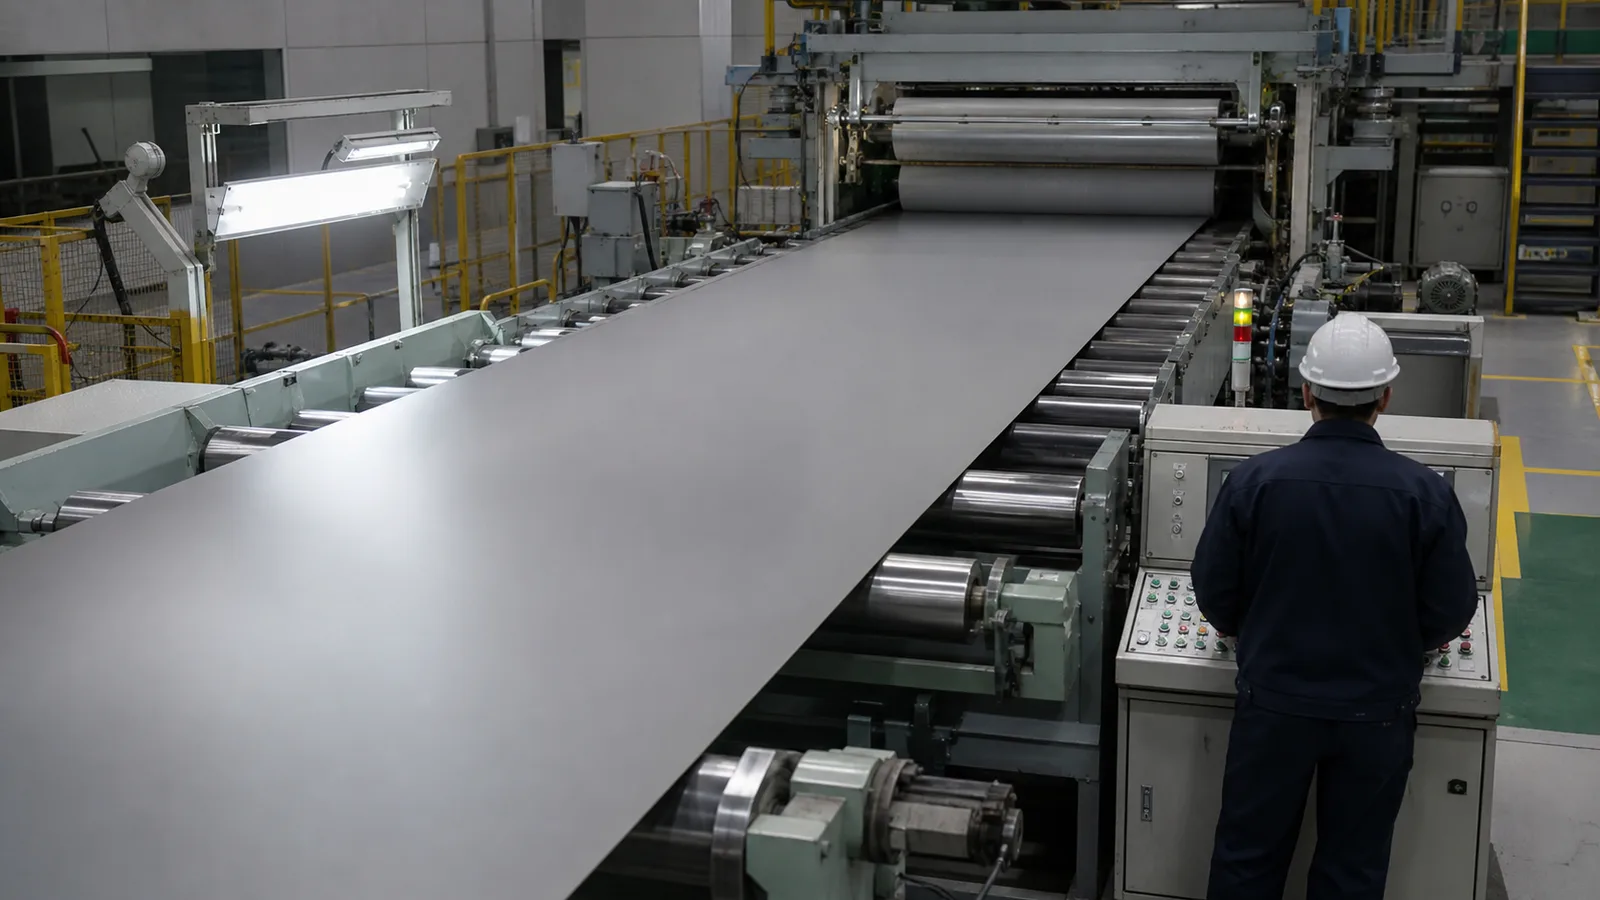
采购2B时仍要说明是否为最终可视面。如果只是设备内部非关键外观部位,验收重点可能是功能、清洁和缺陷限度;如果用于成套外壳,则需要同时控制批次、板面方向、保护膜、加工划伤和色泽一致性。
用于设备制造宽幅不锈钢时,还应把折弯、焊接、打磨和装配路线考虑进去。表面名称相同,并不保证经过不同加工厂、不同保护膜和不同热影响后仍呈现完全一致的外观。
BA表面为什么更亮
BA通常通过冷轧后在受控气氛中进行光亮退火,表面更平滑、反射更明显。它适合对洁净感、亮度或反射效果有明确要求的零件,也可作为某些精细表面加工的基础。
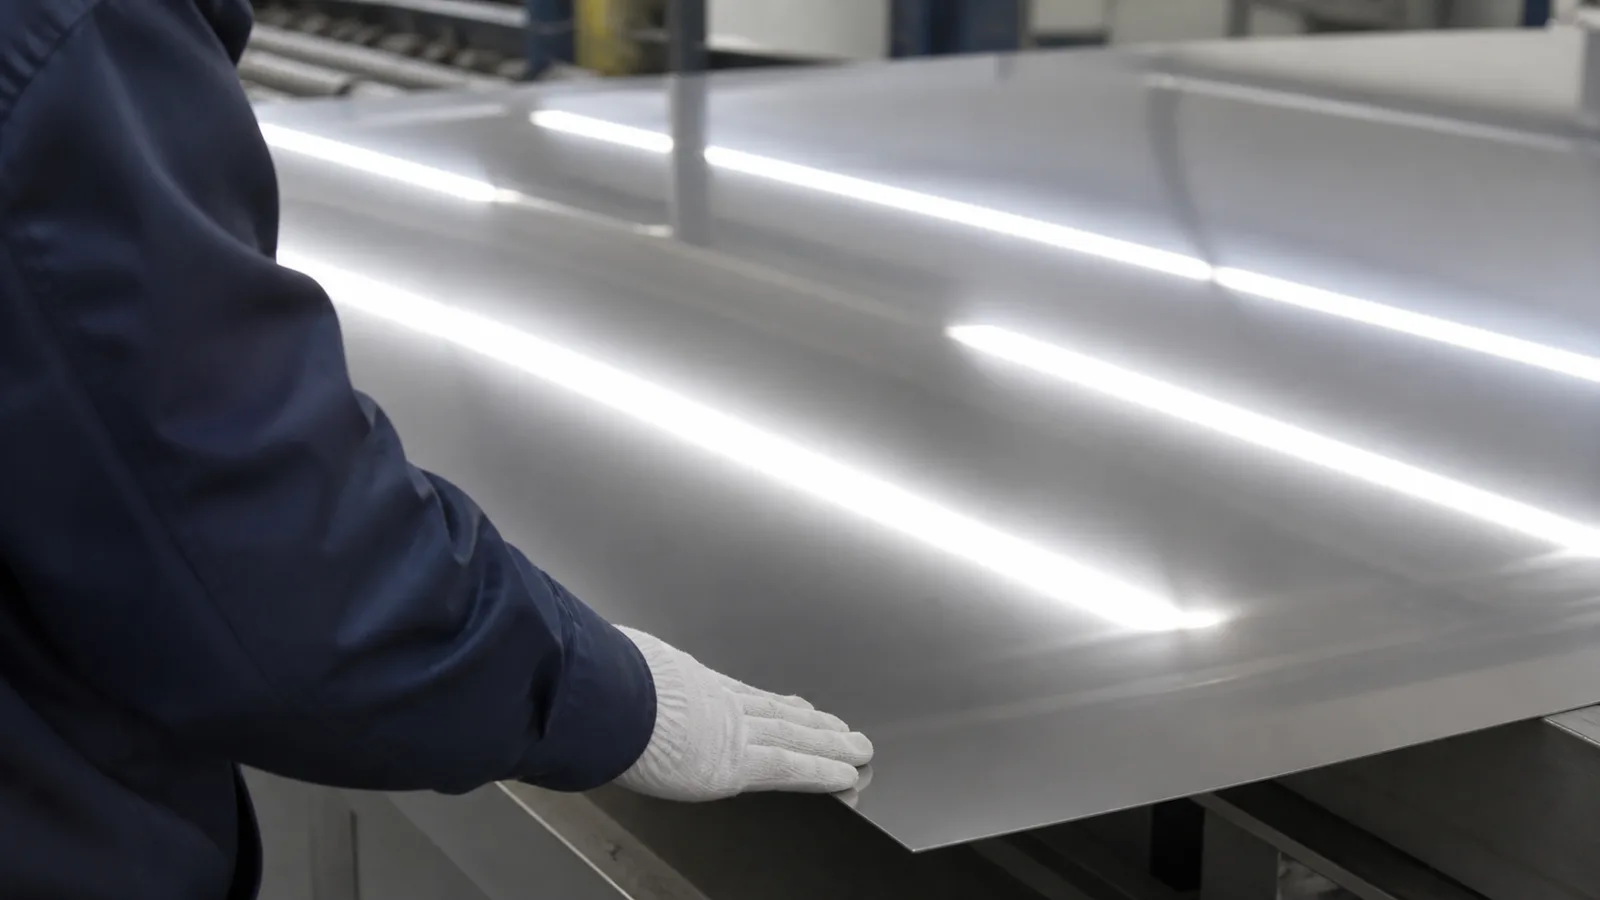
亮度提高也会让波纹、轻微划伤、指纹和局部变形更容易被观察到,因此BA并不等于“更省验收”。用于大面积可视面时,应提前确认板面平整度、成形后的反射变形、焊缝位置和清洁维护方式。
BA也不能自动等同于镜面板。镜面效果通常涉及进一步研磨和抛光,反射清晰度、粗糙度、允许纹路和表面缺陷需要另行约定。采购人员不应把“BA”“镜面”“高亮面”三个词混为同一条件。
NO.1表面为什么更粗糙
NO.1通常对应热轧后经过热处理和去除氧化皮的表面,外观较暗哑、粗糙,常见于较厚材料、工业结构和后续还要切割、焊接、打磨的任务。它的优势不在于装饰效果,而在于符合特定产品形态和制造路径。
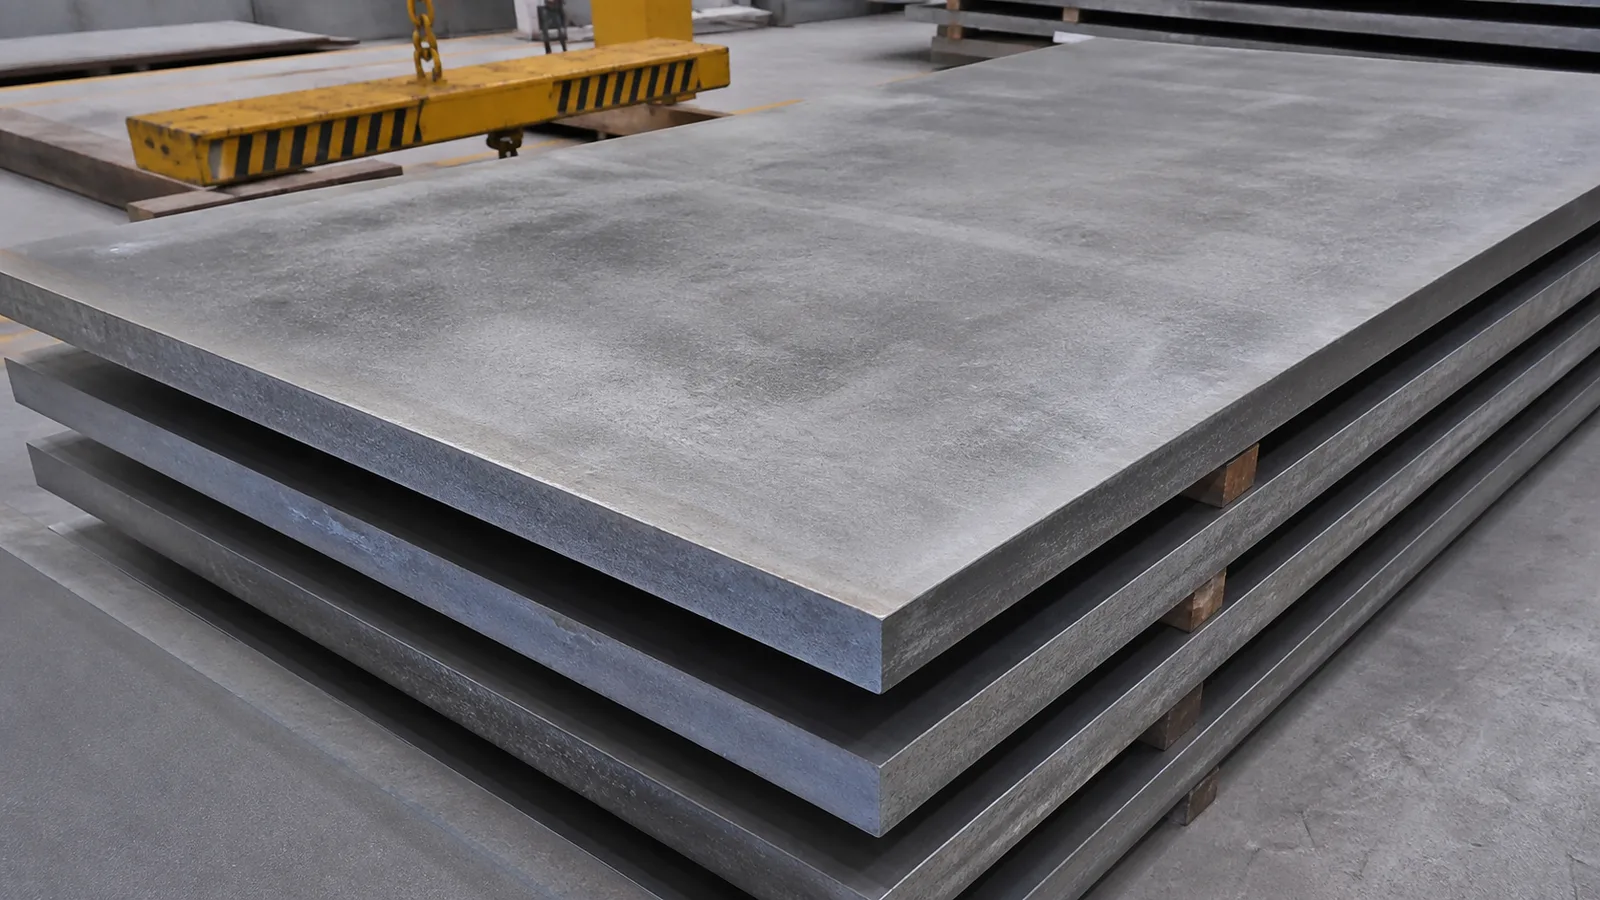
如果项目最终需要拉丝、抛光或精细可视面,应先评估从NO.1开始处理的加工量、表面余量、成本和最终一致性。仅因为NO.1初始价格或厚度路径合适,就直接承诺能达到某种装饰效果,容易造成加工成本和交期失控。
为什么同一种表面看起来仍有差异
表面代号定义的是工艺和交付状态,不是每张板在所有光线下必须呈现完全相同的颜色。钢厂、设备、辊面状态、原料批次、厚度、宽度、退火酸洗状态和保护膜都可能影响视觉结果。
观察条件同样重要。冷白光、暖光、自然光和点状灯会改变反射;顺着轧制方向与横向观察也可能得到不同感受。大面积板材比小样更容易暴露轻微色泽差异、板形和反射波纹。
因此,建筑装饰与面板用宽幅不锈钢应建立封样制度。样板需要记录材质、厚度、表面、批次、纹路方向、保护膜和确认日期,并明确样板是颜色参考、纹理参考还是完整的验收上限。
后续拉丝、抛光和覆膜怎么衔接
如果成品需要拉丝,应把原始基材、砂带或磨料方向、纹路粗细、接头处理、板面方向和验收样板同时确认。毕果提供2米宽不锈钢拉丝加工;请发来材料规格和参考样,我们会回复加工方案并按约定样板验收。
保护膜不是表面质量的替代条件。膜的粘性、耐温、激光或折弯适配性、储存时间和揭膜时间都会影响后续使用。长时间日晒、高温加工或残胶风险应在下单前沟通,不要等成品安装后才确定膜的使用边界。
工序顺序也要写清楚。开平、拉丝、覆膜、剪切、折弯和焊接的先后变化,可能影响纹路连续性、边缘保护和板面划伤。供应方报价必须基于同一套工序,才具有可比性。
按使用场景怎么选择
设备内部或一般工业部件,应优先确认介质、清洁、成形和焊接要求,表面亮度通常不是唯一目标。设备外壳和公共可视面,则需要同时考虑灯光反射、指纹、清洁难度、拼板方向和批次色差。
食品加工和厨房设备不能只凭“BA更亮”判断是否适合。还要核对材料牌号、接触介质、表面粗糙度、焊缝处理、清洗消毒方式和适用法规。表面代号本身不构成食品接触合规证明。
需要在腐蚀环境中使用时,应先完成牌号选择,再决定表面和后续处理。可阅读304和316不锈钢选材对比,避免把“更亮”误解成“必然更耐腐蚀”。
| 使用任务 | 可先比较的表面 | 下单前必须补充 |
|---|---|---|
| 通用设备外壳 | 2B或后续拉丝 | 可视面等级、批次、覆膜和折弯 |
| 高亮洁净外观 | BA或进一步抛光 | 反射效果、平整度、样板和清洁方式 |
| 工业结构与厚板构件 | NO.1 | 热轧产品标准、缺陷限度和后续打磨 |
| 装饰面板 | 2B或BA作为后续加工基材 | 纹路、颜色、方向、封样和排版 |
| 腐蚀介质设备 | 先由技术方确定牌号 | 介质、温度、焊接、表面处理和维护 |
询价单应该怎样写
建议按“用途 / 执行标准及版本 / 牌号 / 厚度 / 宽度 / 长度或卷材 / 表面 / 后续加工 / 保护膜 / 数量 / 样板 / 验收 / 包装运输”逐项填写。需要美标或其他体系时,应使用对应标准中的表面名称,不要只做中文口头换算。
“表面无瑕疵”“颜色完全一致”“亮一点”都难以直接验收。更可执行的表达是明确关键可视区域、允许缺陷、观察光源、观察距离、纹路方向、封样编号和抽样方式。对高要求项目,可由双方在量产前先确认试样。
采购宽幅材料时还要说明成品排版。1500mm、1800mm和2000mm宽度会影响可视面拼接、纹路连续和批次用量,可结合宽幅不锈钢宽度选择方法一起确认。
到货验收应该看什么
先核对订单、包装标识、材质证明和实物是否对应,再检查表面代号、规格、数量和批次。可视面应在约定光线和清洁状态下观察;保护膜覆盖时,抽样揭膜位置和揭膜后的处理责任要提前约定。
检查不能只找划伤。还应关注压痕、折痕、辊印、色泽差异、酸洗异常、边部损伤、保护膜起泡或残胶,以及运输造成的板间摩擦。发现问题时保留包装状态、批次标识、整板和局部照片,并记录发现时间与抽样数量。
表面名称、样板和缺陷限度必须同时使用。仅凭手机照片或不同光源下的视觉感受,很难完成公平判定;争议项目应回到合同标准、封样和约定的检验方法。
选表面时的最后核对
2B、BA和NO.1没有简单的高低等级关系。2B更偏通用冷轧表面,BA强调更平滑明亮的光亮退火效果,NO.1更偏热轧工业表面。真正合适的选择,是让表面路线与牌号、规格、用途、加工和验收保持一致。
如果您准备询价,请把成品使用位置、是否可视、后续工序和样板要求一并发送。信息越完整,越容易获得同口径报价,也越能减少到货后围绕“亮度”和“色差”的主观争议。