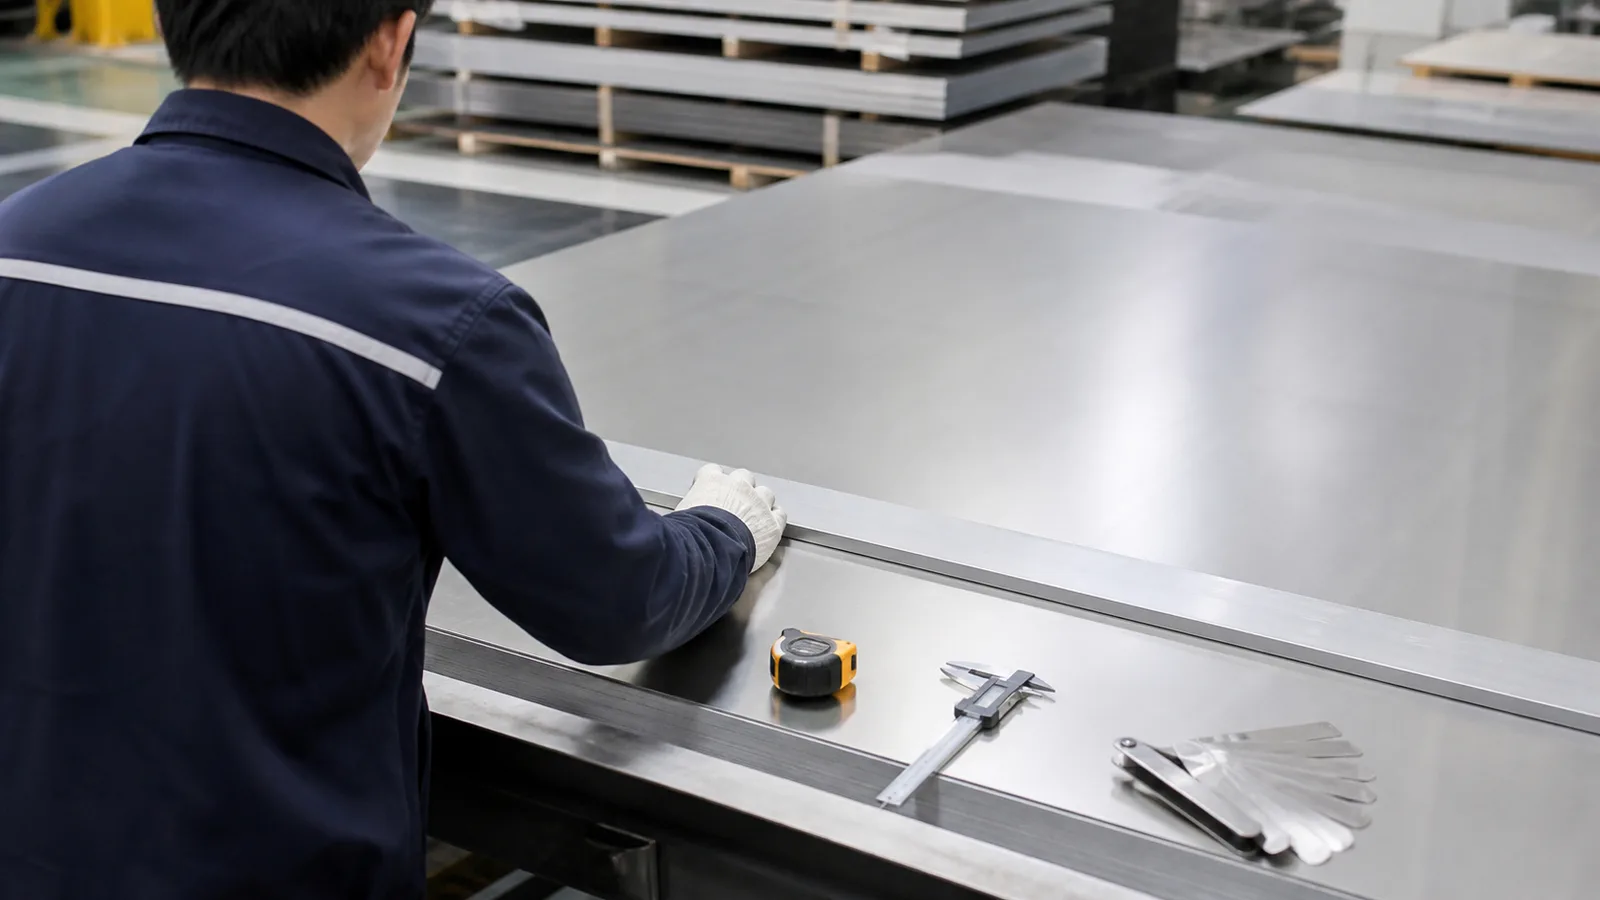
开始测量前先统一验收口径
不锈钢开平板验收不是“拿卷尺量长宽,再看板面平不平”这么简单。测量结果会受到执行标准、厚度、宽度、长度、剪切方式、支承条件、量具、温度、测量位置和保护膜等因素影响。
建议按六步进行:先核对文件与批次,再确认检验环境和工具;随后测量长宽厚度,检查平整度和对角线;再检查边部、表面和包装;最后把抽样数据、照片和处置结论归档。任何超差判断都应能回到订单和具体板号。
第一步:先把验收依据找齐
验收前先读取采购订单、技术协议、图纸、执行标准及版本、供应清单和材质证明。国家标准信息公共服务平台显示,GB/T 3280—2015《不锈钢冷轧钢板和钢带》目前为现行产品标准;若订单使用美标或项目专用规范,应按对应体系执行,不能把不同标准的公差表混合使用。
订单还应说明是卷材原始公差、开平后成品公差,还是依据图纸提出的更严格要求。ASTM关于A480/A480M通用要求的说明强调,产品规范、通用要求与采购订单需要共同阅读;发生冲突时要按适用文件的优先关系处理。
| 验收依据 | 需要核对的内容 | 常见风险 |
|---|---|---|
| 采购订单 | 牌号、规格、表面、数量、加工和包装 | 只写名义尺寸,没有公差等级 |
| 执行标准 | 标准编号、年份、产品范围和单位制 | 使用过期版本或混用国标美标 |
| 图纸与技术协议 | 净尺寸、关键边、后续焊接和装配 | 图纸尺寸被直接当作材料交付尺寸 |
| 材质与交付文件 | 炉批、包装号、规格和检验信息 | 文件与实物标识无法对应 |
| 封样与照片 | 表面、保护膜和允许缺陷 | 光线不同导致主观争议 |
如果合同没有明确测量方法,应在大批量开包前先与供应方确认。事后再选择对自己有利的方法,会让复验缺少共同基础。
第二步:确认检验环境和支承条件
板材刚卸货时可能受到捆带、垫木、堆垛压力和温差影响。先检查包装是否进水、变形或受到撞击,再记录包装号、到货时间和现场状态。未经记录就拆包、吊运或二次加工,可能破坏责任判断所需的原始证据。
测量平台应稳定、清洁,支承方式要符合双方约定。将薄板直接放在不平的托盘、叉车臂或杂物上测量,得到的往往是支承条件与板形的叠加结果。捆带未松开、板间夹有异物或保护膜局部起皱,也会影响观察。
量具应适合被测尺寸和公差范围。钢卷尺适合较大尺寸的现场复核,卡尺和千分尺用于更精细的局部测量,直尺或直线基准配合塞尺可检查局部间隙。量具状态、校准或检定信息以及测量人员都应记录。
第三步:怎样测长度、宽度和厚度
长度和宽度不要只测一条线。对大尺寸开平板,可在靠近两侧及中部选择多个位置,观察是否存在剪切偏斜、边部弯曲或宽度变化。卷尺应保持合理张力和直线,不应斜拉或沿翘起板面悬空测量。
厚度测量应明确是否包含保护膜,并根据标准和协议选择代表性位置。边部毛刺、剪切变形和板角损伤可能干扰读数,不宜把异常点当成整板厚度。若厚度接近限值,应使用精度足够的量具复核,并保留多个位置的原始值。
名义尺寸不等于每个实测点必须完全相同。是否合格要对照适用标准、公差等级和合同附加条件,不能用口头习惯或另一种产品的公差判断。
第四步:平整度应该怎么检查
平整度检查首先要区分整体板形和局部波浪。整板翘曲、边浪、中浪、瓢曲和局部鼓包的表现不同,测量位置与评价方式也可能不同。采购方应在订单阶段说明后续用途,例如大面积外壳、激光切割、折弯、焊接或精密装配对板形的敏感程度。
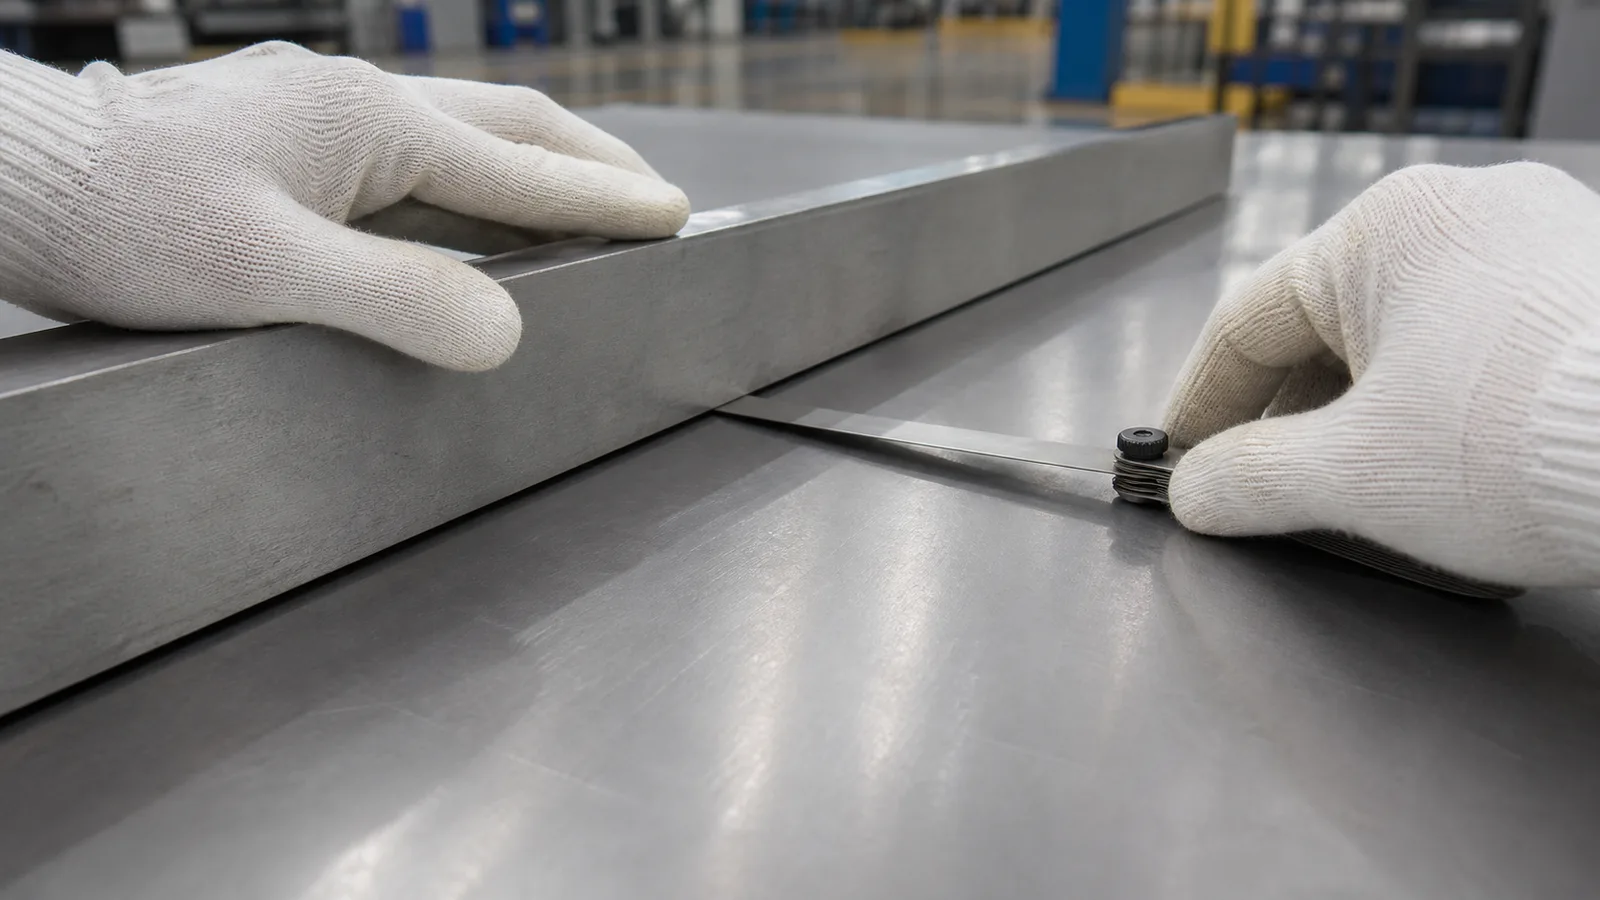
常见现场方法是把具有足够直线度的基准尺放在板面指定方向和位置,再用塞尺检查最大间隙。不能用已经弯曲的普通型材代替测量基准,也不能一边用手强压板材一边读数。
测量时记录基准尺长度、放置方向、距离边部的位置、最大间隙和对应坐标。对宽幅板,应覆盖纵向、横向和容易出现边浪的区域。若项目对全幅板形有更严格要求,应使用双方认可的专用平台或检测设备。
毕果提供2米宽不锈钢开平加工,会结合母卷状态、厚度、宽度、长度和后续用途确认板形。订单中写明测量方法与验收值,到货后即可按同一口径复测。
第五步:对角线怎么测才有意义
矩形板的两条对角线可用于辅助检查方正程度。测量时应使用同一量具、同一拉力和清晰一致的角点基准,从一个角的约定位置量到对角对应位置,再测另一条对角线。
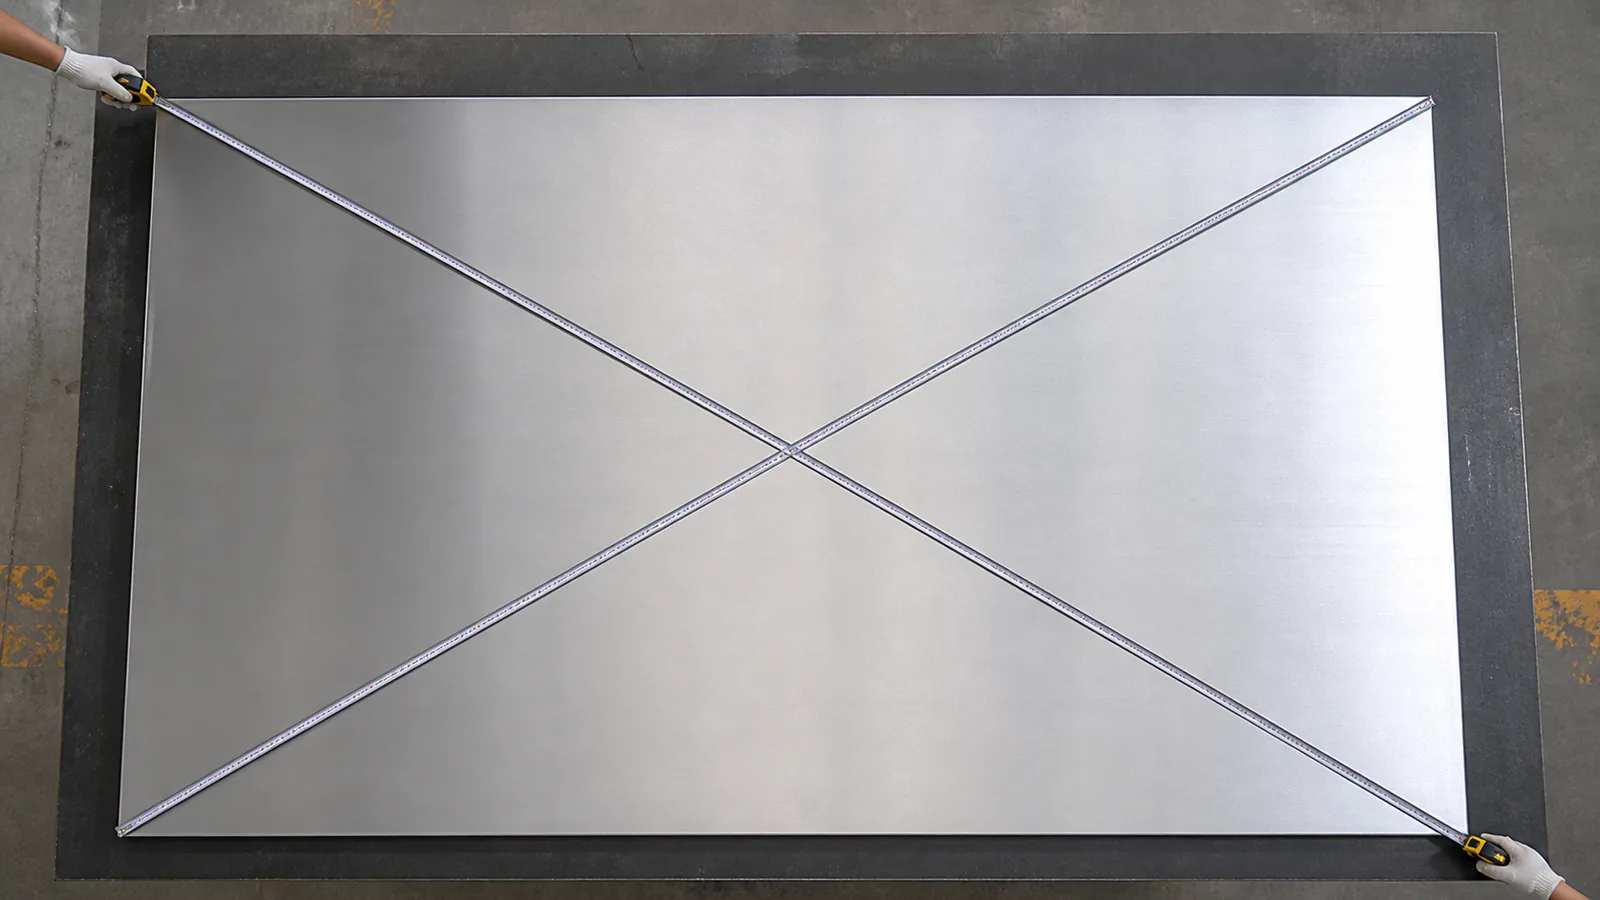
对角线接近,不代表长度、宽度和平整度都合格;两条长边同时弯曲时,也可能出现误导结果。板角若有圆角、缺口或剪切变形,应先约定角点取值方法,避免不同人员选择不同基准。
宽幅板排版和装配对方正度更敏感。若成品接近2000mm宽,应同时核对实际展开尺寸、修边余量和加工能力,可参考1500mm、1800mm和2000mm宽度选择方法。
第六步:边部、毛刺和镰刀弯怎么查
检查剪切边是否存在明显毛刺、压伤、翻边、缺口和分层,并确认长边是否出现影响后续定位的弯曲。毛刺评价要结合厚度、剪切工艺和后续用途;需要直接装配或人工搬运的零件,对边部安全和精度通常更敏感。
直线度或镰刀弯检查应采用约定的基准线和测量长度。不能仅以板材靠墙后“看起来有缝”作为判定,因为墙面、地面和堆放方式可能本身不直。必要时把问题板单独放置在认可平台上复验。
如果后续还要折弯、焊接或拼接,边部偏差可能累积到成品。采购部门应把关键边、基准边和允许修边量写进图纸或技术协议,而不是统一使用模糊的“保证能用”。
第七步:表面和保护膜如何验收
尺寸合格不代表表面合格。检查划伤、压痕、折痕、辊印、色泽、污染、保护膜破损和板间摩擦痕迹,并区分原材料缺陷、开平加工痕迹与运输损伤。
表面检查应使用约定光线、观察距离和板面方向。保护膜覆盖时,双方需要约定抽样揭膜比例、揭膜位置和复贴方式。未经允许大面积揭膜,可能使后续划伤责任难以区分。
若订单涉及2B、BA或NO.1,可阅读不锈钢2B、BA和NO.1表面选择方法。表面代号、样板和允许缺陷应共同使用,不能只凭亮度或一张手机照片判断整批外观。
怎样制定抽样方案
抽样数量应结合标准、合同、批量、风险和使用部位确定。首批合作、新工艺、关键设备外壳或高精度装配任务,可以提高抽样比例;稳定重复订单也应保留基本抽查和批次追溯,而不是完全免检。
抽样要覆盖不同包装位置和板号,避免只检查最上面一张。原始记录至少包括订单号、包装号、炉批、板号、名义规格、测量位置、量具编号、实测值、检验人和时间。
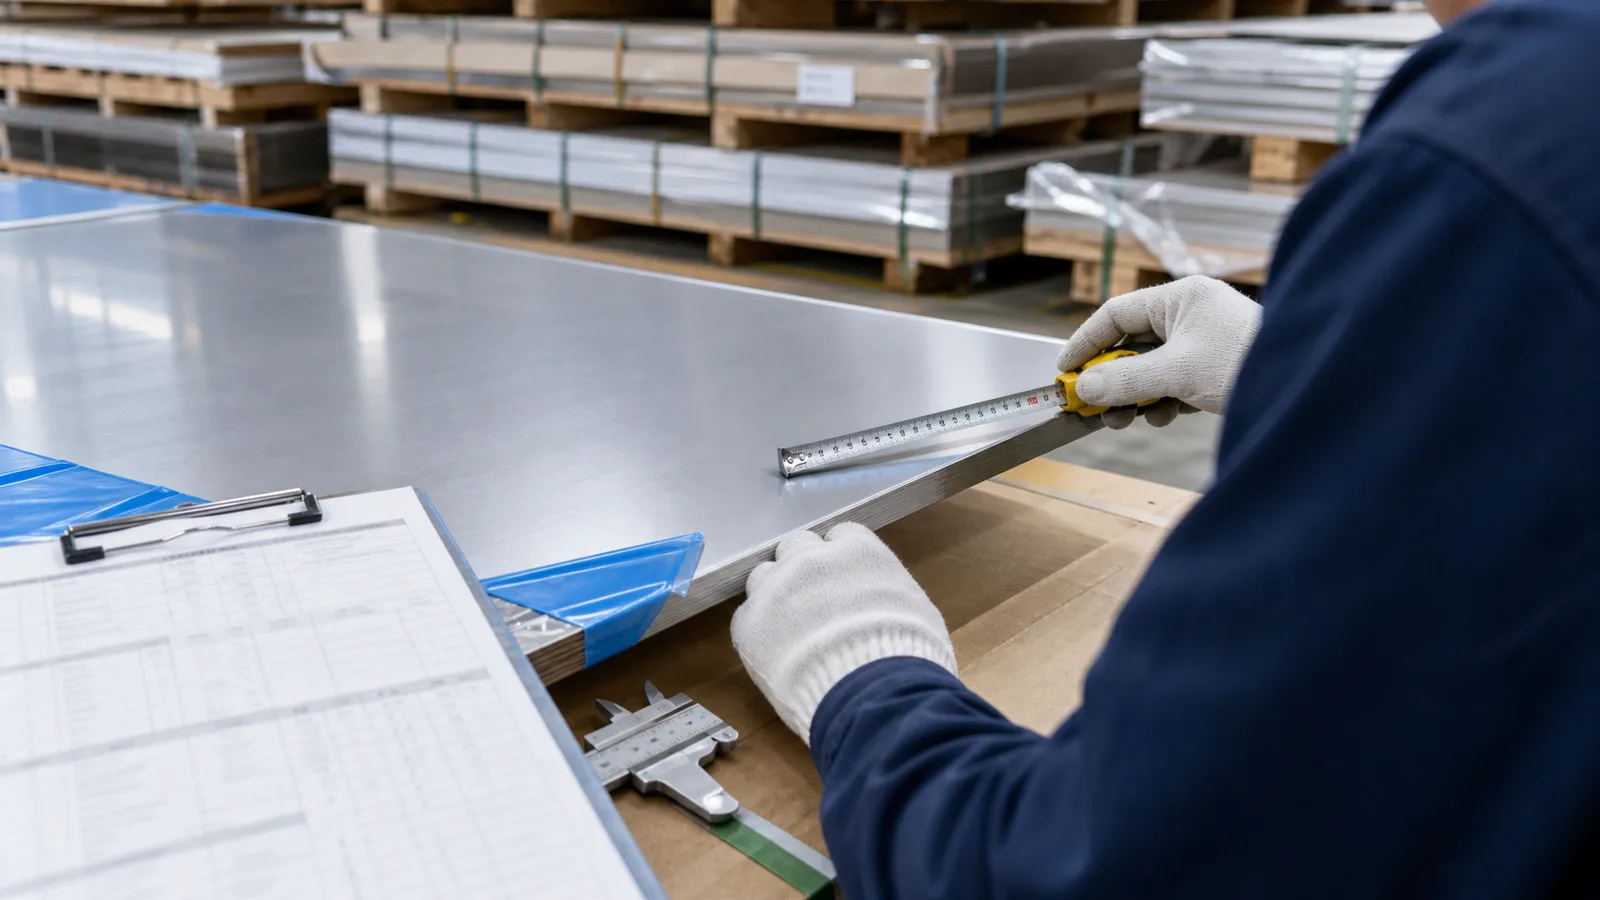
材质证明、交付清单和实物标识也要同步核对。可参考不锈钢材质证明书阅读方法,建立从文件到实物的对应关系。
发现超差后怎样处理
先停止使用并隔离疑似问题板,不要急于切割、折弯或撕除全部保护膜。保留原包装、标签和板间顺序,拍摄能够同时说明整板位置、局部问题和量具读数的照片或视频。
异议记录应写明采用的标准、条款或合同条件,测量工具、支承方式、测量位置、环境、实测值和抽样数量。只写“板不平”“尺寸不对”无法支持有效复核。
通知供应方后,双方可先核对测量方法,再决定现场复测、第三方检测、挑选使用、返工、补料或退换。若问题只发生在个别板,应避免在没有抽样依据的情况下直接把个别数据扩大为整批结论。
采购单怎样减少验收争议
询价时应写清“牌号 / 标准及版本 / 厚度 / 宽度 / 长度 / 表面 / 开平方式 / 尺寸公差 / 平整度 / 对角线或方正度 / 边部 / 保护膜 / 数量 / 包装 / 抽样 / 异议时限”。关键尺寸最好标在图纸上,并说明测量基准。
采购2米宽冷轧不锈钢时,大尺寸会放大吊装、平台和测量工具不足的问题。应提前确认供应方加工能力、运输车辆、卸货设备和到货后的检验空间。
如果项目没有超出标准的特殊要求,可以按适用产品标准执行;若装配、激光、焊接或外观要求更严格,应在下单前提出并确认成本与可实现性。不能在到货后临时增加标准之外的验收条件。
最后的验收判断
不锈钢开平板验收的核心,是让标准、订单、测量方法、实物标识和原始数据形成闭环。平整度、对角线和尺寸公差都需要在明确条件下测量,任何单点或目测都不应替代完整判断。
把验收要求前置到询价和技术确认阶段,比到货后争论更有效。如果您准备采购开平板,可以把图纸、规格、公差、用途和卸货条件一起发送,由双方先确认可供材料、加工路线和验收口径。