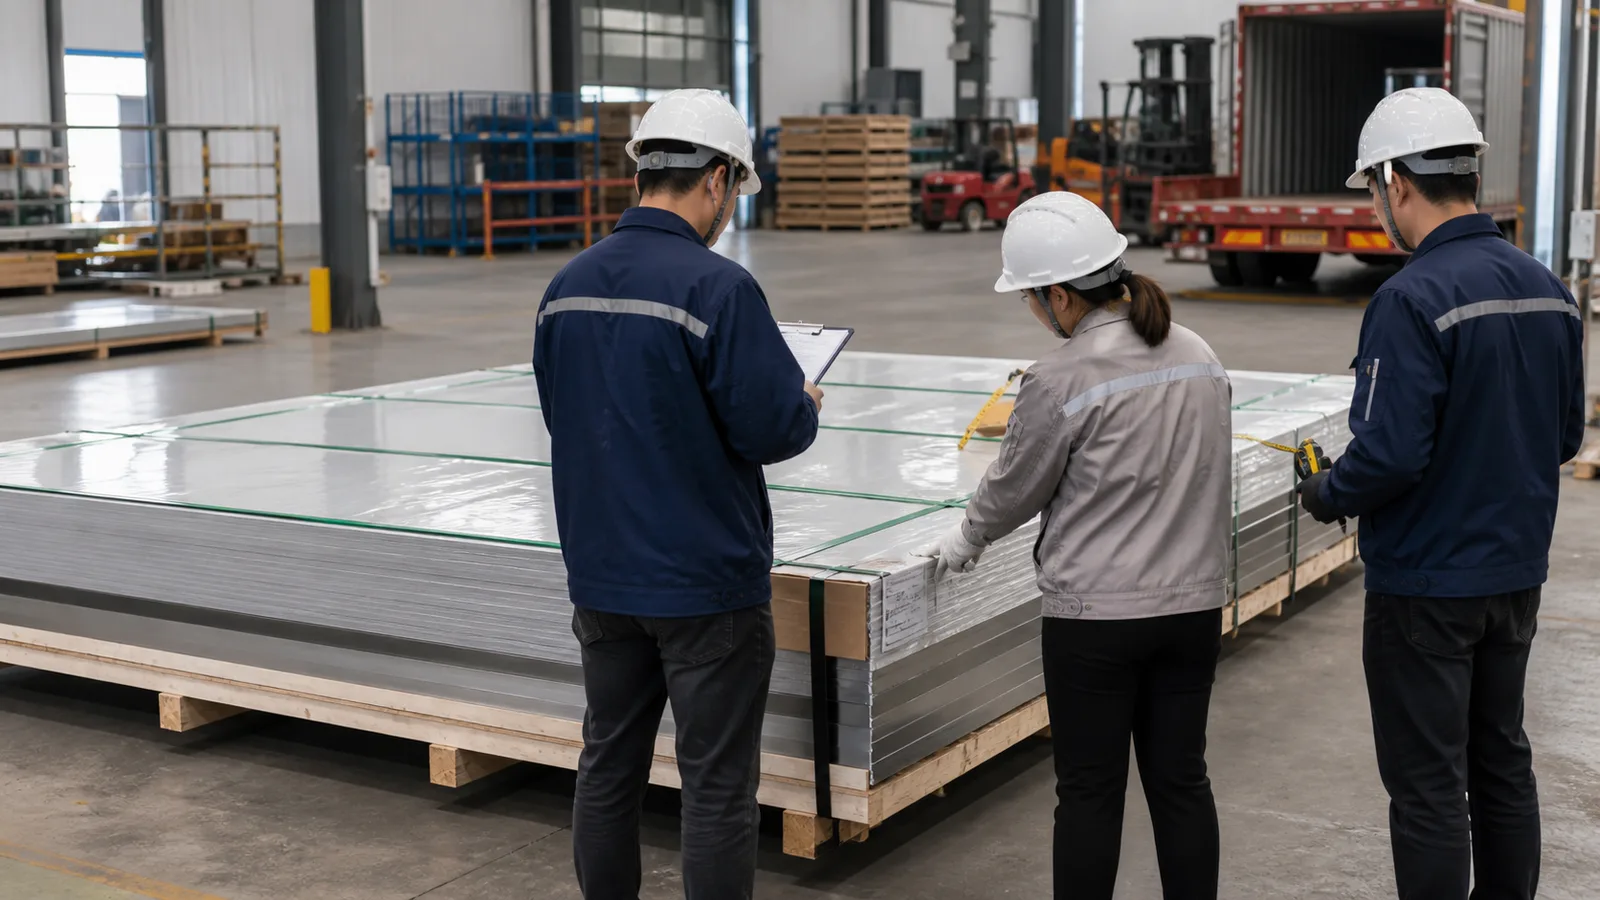
先把“收货”和“验收”分清楚
车辆到厂、仓库签字和材料入库,只能说明物流收货完成到某一节点,不一定代表质量验收已经结束。宽幅不锈钢涉及大尺寸包件、炉批追溯、表面、板形和后续加工,采购、仓库、质量部门需要在同一订单框架下分工,而不是各自保存一份互不相通的记录。
建议把验收分为五个关口:到货前准备、卸货前初检、文件与实物核对、质量抽检、异常处置与放行。每个关口都要指定负责人、记录内容和停止条件,材料只有在满足企业流程后才转入可用库存。
三个部门分别负责什么
采购部门掌握商业合同与技术确认,仓库最先接触车辆和包件,质量部门负责按依据作出检验判断。三方并非互相替代,而是用各自信息拼出完整证据链。
| 部门 | 到货前 | 到货与卸货时 | 验收后 |
|---|---|---|---|
| 采购 | 提供订单、标准、图纸、交期和文件要求 | 协调差异、供应方和承运方 | 确认补料、返工、退换或商务处理 |
| 仓库 | 准备库位、通道、卸货设备和人员 | 查车辆、包件、包装、标签、数量并拍照 | 隔离待检或异常料,维护库存状态 |
| 质量 | 制定检验项目、抽样和量具计划 | 必要时见证开包,保护原始状态 | 记录实测、判定、复验和放行结论 |
工程或生产部门在关键项目中也应参与,说明哪些尺寸、表面或板形会直接影响排版、焊接、折弯和装配。否则质量部门可能只按通用标准检查,却没有覆盖实际使用风险。
到货前先建立一份验收任务单
采购应在车辆到达前把订单号、供应方、预计到货时间、材料名称、牌号、规格、数量、表面、加工状态、执行标准与版本、包装要求、质量文件和特殊验收项发送给仓库与质量部门。不能让收货人员只凭司机随车单判断。
质量部门据此决定需要哪些量具、检验平台、照明、揭膜比例和抽样数量。仓库则确认车辆能否进场、吊车或叉车是否适配、待检区是否空闲。2米宽包件对门洞、回转、货叉和吊具的要求,可参考2米宽不锈钢板包装运输说明。
订单资料存在矛盾时,应在卸货或拆包前联系采购。例如采购单写304,供应清单写304L;订单要求2B覆膜,随货信息没有覆膜说明;图纸净尺寸与材料交付尺寸相同却没有修边余量。这些问题越早确认,越容易保留选择。
第一道关口:卸货前检查车辆和包件
车辆停稳并满足现场安全要求后,仓库先记录车牌或承运信息、到货时间、包件在车上的位置、篷布或车厢状态。检查是否存在进水、明显移位、倾斜、底座断裂、捆带松脱、外包装撕裂和边角碰撞。
包装异常不等于内部材料必然不合格,但它决定了后续开包要更谨慎。先拍摄车辆全景、每个包件六面、标签和异常近景,再与送货人员共同确认可见状态。涉及安全风险时,应暂停卸货并由现场负责人决定措施。
仓库清点的是包件数量和外部标识,不应仅凭目测估算张数。若订单按张、按重量或分包交付,应分别核对供应清单、包号和标签。数量差异要写入收货记录,不能用口头承诺替代。
第二道关口:让文件、标签和实物对应
宽幅不锈钢验收最重要的基础,是回答“这份文件对应哪一包、哪一批材料”。采购单、送货清单、包装标签、质量证明书和实物标识需要通过订单号、包号、炉批号、规格或双方约定的追溯码形成对应关系。
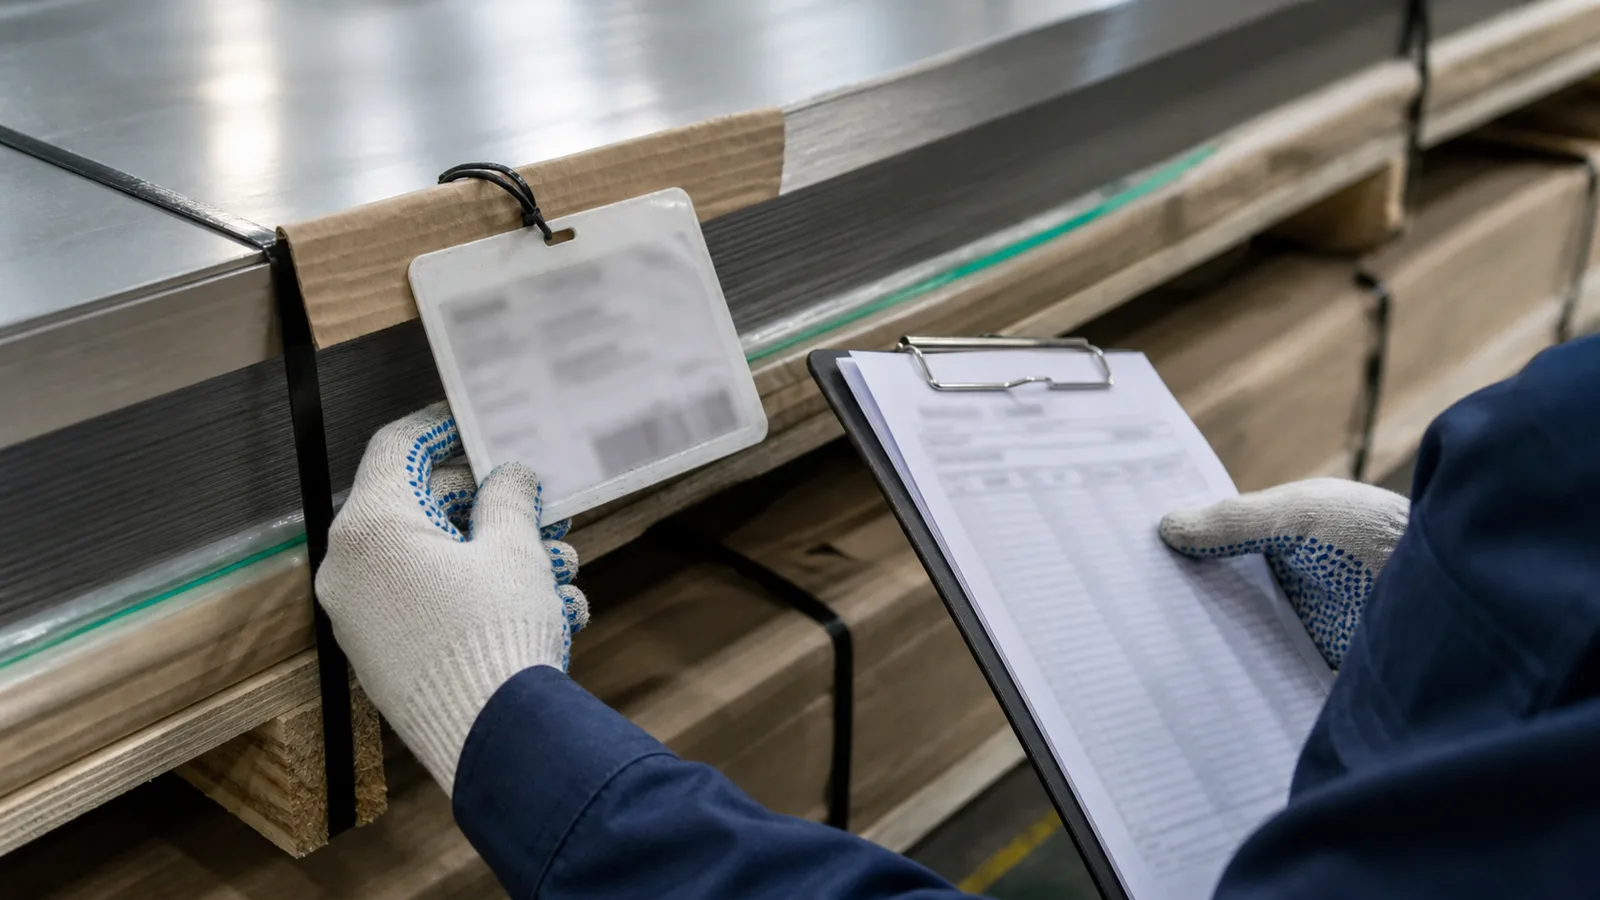
国家标准信息公共服务平台显示,GB/T 247—2025为现行的钢板和钢带包装、标志及质量证明书一般要求,并于2026年2月1日实施。具体项目仍要结合适用产品标准、合同与双方协议核对文件项目。
质量证明书不等于肉眼看懂牌号即可。应检查签发主体、材料名称、牌号、标准、炉批、规格、化学成分、力学性能或订单要求项目,再确认其与实物标签对应。详细方法可阅读不锈钢材质证明书怎么看。
如果文件缺失或追溯关系不清,可先把材料放入待检状态,而不是直接判定材质错误,也不能直接投产。采购联系供应方补充或澄清,质量部门记录未关闭项,仓库在系统和实物上保持隔离。
第三道关口:先查规格与加工状态
开包后先核对材料是卷材、原板、开平板还是定尺加工板,表面是2B、BA、NO.1、拉丝、压花或其他约定状态,是否有保护膜,边部是轧制边、切边还是按图加工。名称相近但加工状态不同,后续用途可能完全不同。
国家标准信息公共服务平台显示,GB/T 3280—2015《不锈钢冷轧钢板和钢带》目前为现行标准。订单若采用美标、行业标准或项目规范,应按对应文件体系执行,不能将不同标准中的尺寸、公差和检验方法任意拼接。
长度、宽度、厚度、平整度、对角线、边部和表面的具体测量,应使用约定量具、位置、支承和抽样方法。已有文章不锈钢开平板平整度、对角线和尺寸验收方法对此有详细说明,本篇重点是把这些检验纳入跨部门流程。
第四道关口:质量部门执行抽样与记录
抽样方案要在看到结果前确定。首批供应、关键用途、大尺寸薄板、高外观要求、曾发生过异常的订单,可以提高抽样比例;稳定重复订单也要保留基本追溯和抽查。不能永远只检查最上层最容易看到的一张。
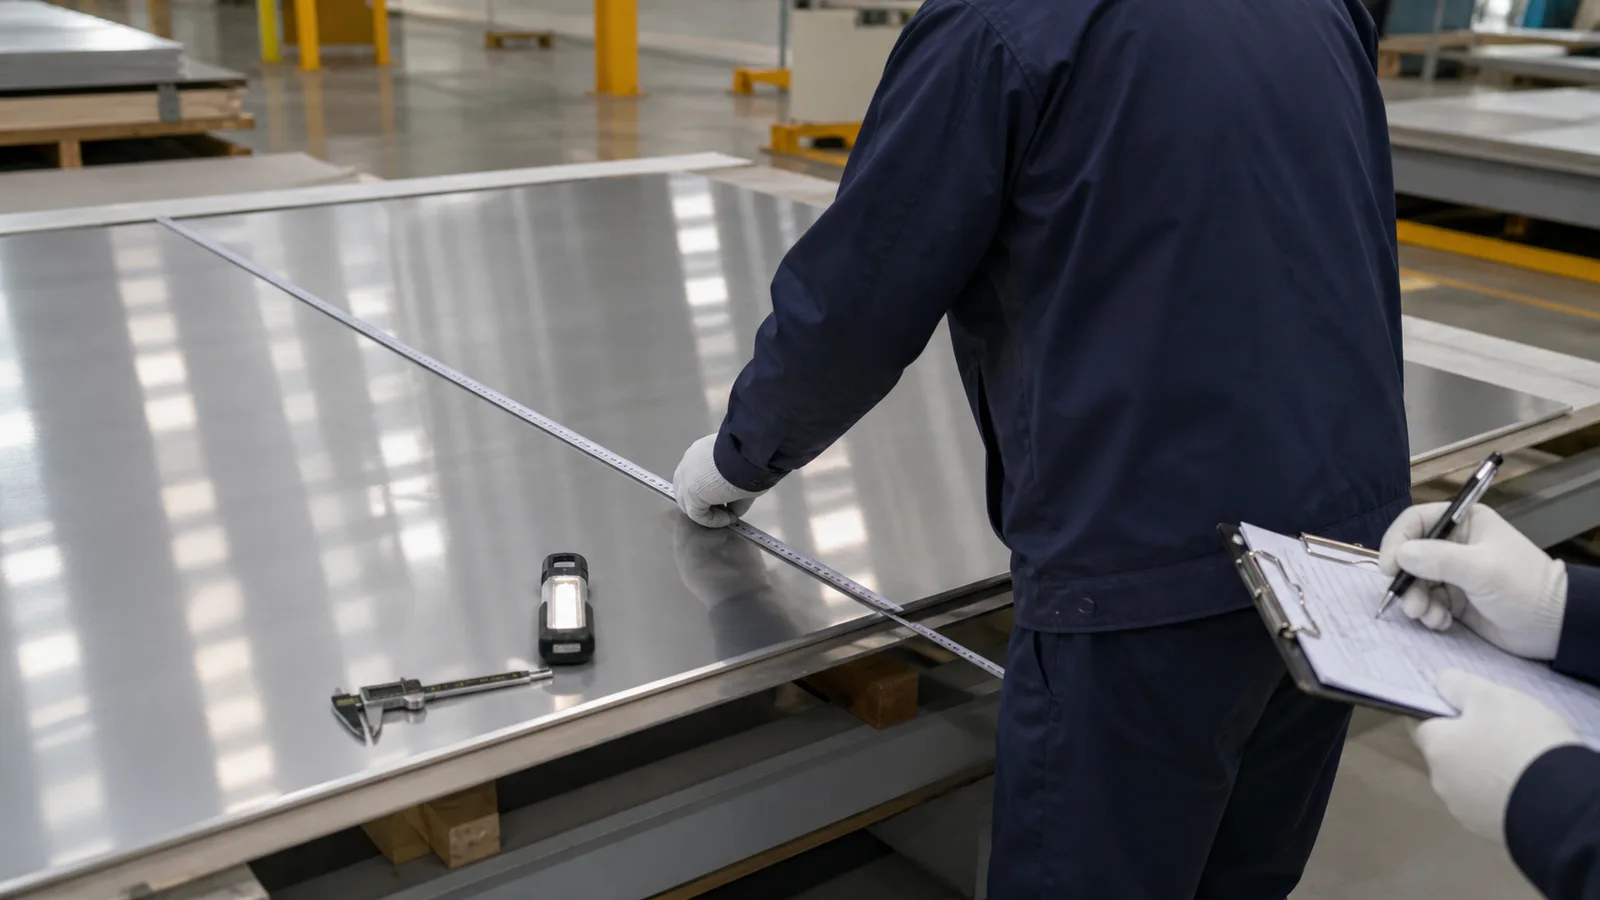
每条数据至少对应订单号、包号、炉批、样本位置、名义规格、实测位置、量具编号或状态、检验人员和时间。接近限值或出现争议时,还要记录温度、支承、保护膜是否计入以及复测方法。
表面检查需要约定光线、距离、方向和揭膜比例。划伤、压痕、折痕、辊印、色差、污染、保护膜破损和板间摩擦痕迹要区分可能来源。2B、BA和NO.1的差异可参考不锈钢表面选择指南,但最终仍以订单样板和验收协议为准。
如订单要求第三方检测、材质复验、硬度或其他性能项目,应明确取样位置、数量、实验室资质、试样处理和结果判定。没有合同依据时,不宜临时增加破坏性试验并把费用或损耗单方面转给供应方。
一份可直接使用的到货检查表
企业可以把以下项目放进收货系统或纸质表单,并根据产品与风险增删。
| 阶段 | 检查项目 | 记录或证据 | 不符合时的动作 |
|---|---|---|---|
| 到货 | 车辆、时间、包件位置、防雨 | 全景和装载照片 | 标注并通知仓库负责人 |
| 包装 | 木架、托盘、捆带、护角、进水、碰撞 | 包件六面与异常近照 | 暂停异常包拆卸或开包 |
| 数量 | 包数、张数或重量、分包 | 送货清单、包号 | 采购核对差异 |
| 文件 | 订单、标准、质量证明、清单 | 文件版本与接收记录 | 待检并要求补充 |
| 追溯 | 炉批、包号、规格与实物 | 标签及对应表 | 隔离无法追溯材料 |
| 实物 | 牌号状态、尺寸、板形、表面、边部 | 原始数据和照片 | 质量部门复核 |
| 结论 | 合格、待检、让步、返工、退换 | 审批与处置单 | 同步库存状态 |
检查表不应只有“合格/不合格”两个勾选框。没有实测值、样本范围和照片,就无法判断当时检查了什么。电子记录还应保留修改痕迹,避免后续找不到最初数据。
发现异常时先做四件事
第一,停止使用并划定影响范围。不要继续切割、折弯、焊接或大面积揭膜。第二,保留包装、标签、板间顺序和问题位置。第三,用全景、中景和近景记录,同时把量具与读数放入同一画面。第四,通知采购、质量、仓库和供应方,约定复验方式。
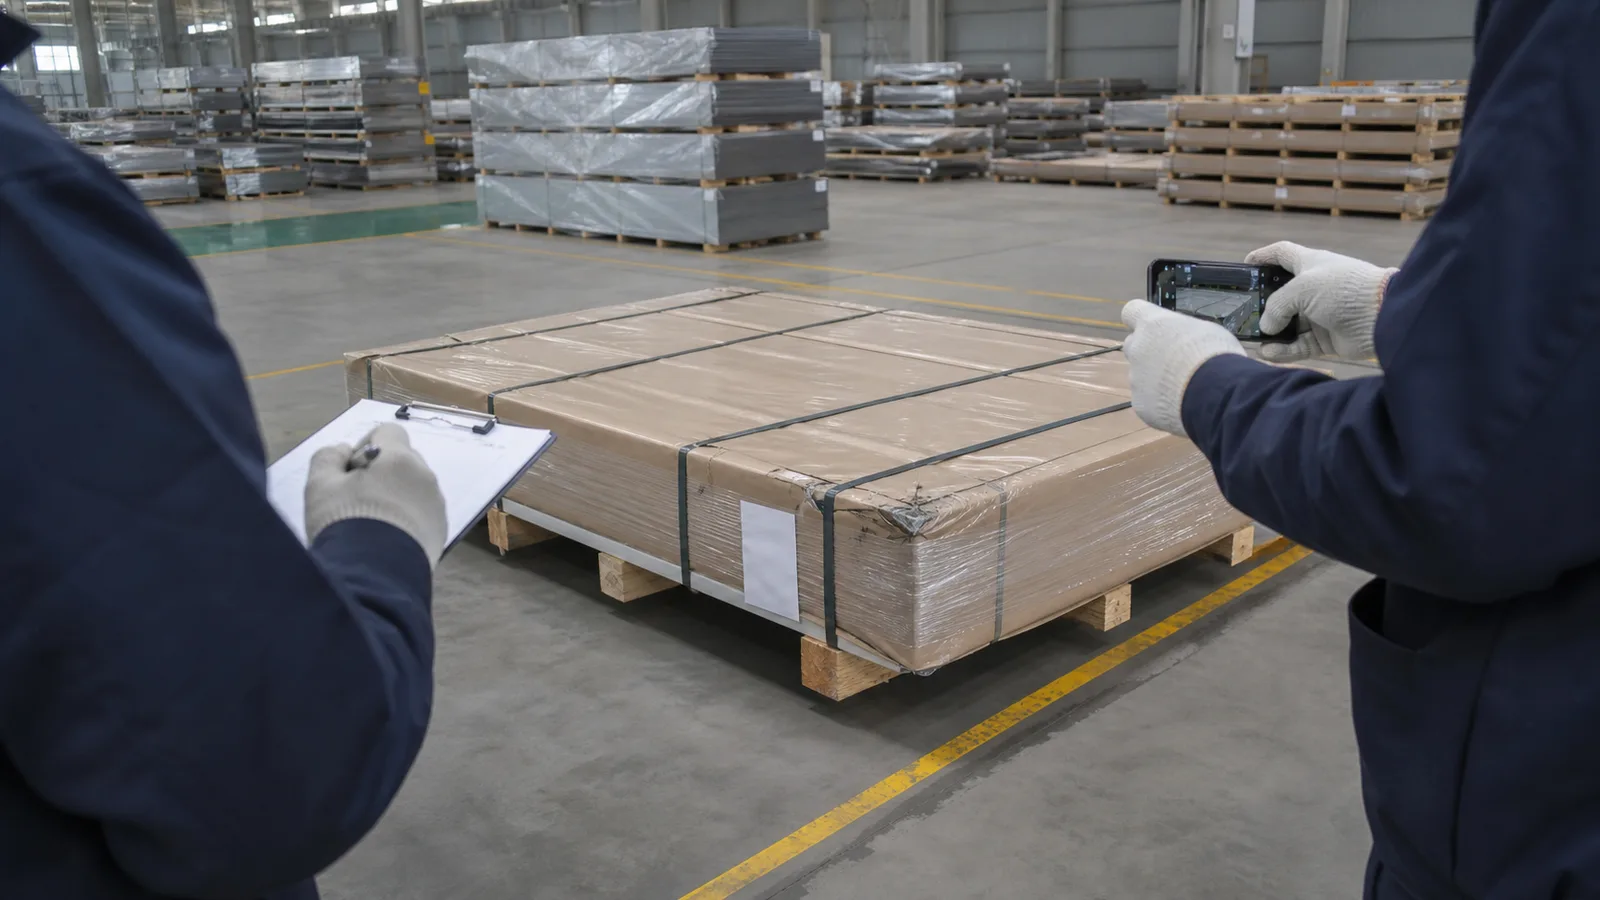
异议说明要写具体:哪一订单、哪一包、哪一炉批、抽了几张、哪个位置、使用什么工具、依据哪个标准或合同条款、实测多少。只写“板面不好”或“尺寸不对”,双方很难复现。
处置结果可以是复验合格、挑选使用、让步接收、返工、补料、换货或退货。让步接收应由有权限的技术与质量人员确认适用范围,不能因为生产着急就把待检状态直接改为合格。
验收完成后怎样放行和归档
质量部门完成结论后,仓库再把包件从待检区转入合格库位或异常区,并在库存系统同步状态。部分放行时,要明确哪些包号或板号可用,不能只在纸上写“部分合格”而实物仍混放。
采购归档订单、技术协议、供应清单、质量证明、异议沟通和最终商务处理;仓库归档到货、卸货、数量与库位记录;质量部门归档检验计划、原始数据、照片、复验和放行。三类记录要能用订单号或包号互相检索。
对于2米宽冷轧不锈钢和2米宽开平加工,大尺寸会放大检验平台、量具、翻板和吊装不足的问题。应在采购前确认验收空间和设备,而不是到货后在不合适的托盘上勉强测量。
用同一份记录完成放行判断
宽幅不锈钢到货验收的核心,不是增加更多签字,而是让采购要求、物流状态、文件追溯、实物检验和库存放行形成一条可复查的链路。采购、仓库和质量部门各自完成一部分,任何一方单独签字都难以覆盖全部风险。
把验收清单随询价或订单一起确认,可以显著减少到货后的口径争议。需要采购宽幅不锈钢时,可发送牌号、规格、表面、加工、数量、包装、用途和验收要求,实际供货与检验以当前材料状态、适用标准及双方技术协议为准。