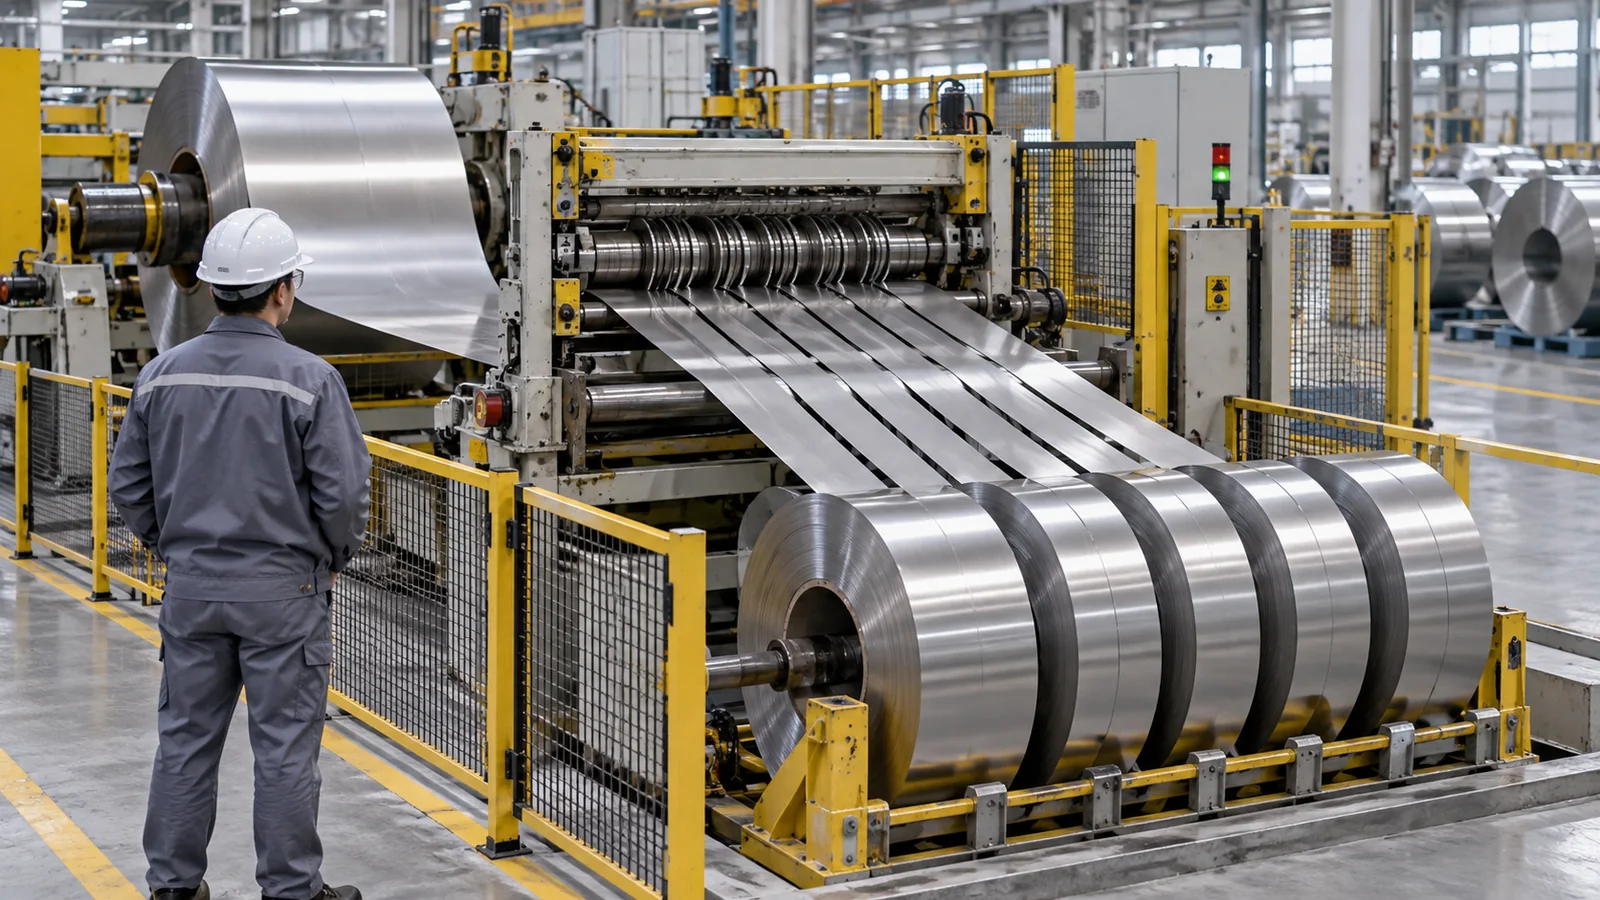
先说结论:分条不是把宽卷切窄这么简单
同样是把一卷不锈钢分成100毫米宽的窄带,用于普通包边、连续冲压、精密焊管或自动送料,交付要求可能完全不同。只写“304,1.0×100毫米,分条”无法说明条宽允许偏差、毛刺朝向、镰刀弯、卷重和收卷方式,也无法判断窄带能否直接上机。
国家标准信息公共服务平台显示,GB/T 3280—2015《不锈钢冷轧钢板和钢带》目前为现行产品标准。订单还可能采用其他国标、ASTM、EN、企业标准或双方技术协议。标准是交付基础,分条后的特殊尺寸、边部与包装要求仍要在合同中落到可测量条款。
| 订单项目 | 买方要提供什么 | 为什么会影响交付 |
|---|---|---|
| 材料基础 | 牌号、标准、厚度、原始表面、母卷宽度 | 决定材料性能、刀具设定与可用排刀宽度 |
| 条宽组合 | 每种宽度、条数、公差、计划数量 | 决定排刀、边料、成材率和报价 |
| 边部要求 | 毛刺高度与方向、切边或去毛刺 | 影响操作安全、焊接、冲压和装配 |
| 板形要求 | 镰刀弯限值、标距、测量方法 | 影响连续送料、跑偏和焊管稳定性 |
| 卷形要求 | 内径、最大外径、卷重、卷向、端面 | 决定下游能否上卷、开卷和吊装 |
| 表面与包装 | 保护膜、隔离、接头、标签、托架 | 影响外观、追溯、运输和现场拆包 |
报价前先说明下游怎样使用
分条供应商最需要知道的不是一句“公差越小越好”,而是窄带进入哪一道工序。连续冲压要关注送料稳定、镰刀弯、毛刺方向和卷重;焊管要关注条宽一致性、边部质量与卷间稳定;折弯或包边可能更关注表面保护和毛刺;人工下料则可能对卷径和连续长度没有同样严格的要求。
用途决定哪些指标值得花成本控制。公差、单卷重量和包装要求越严,排刀、换卷、检验和成材率的约束越多。采购方把设备型号、允许卷重、芯轴内径、送料方向和关键缺陷发给供应商,通常比笼统要求“精密分条”更有价值。
毕果提供宽幅不锈钢分条加工,询价阶段会先核对母卷条件、成品条宽组合与下游设备,再确认是否需要试分条、首卷确认或分批交付。
条宽与公差怎样写才可执行
每一种成品条宽都应单独列明名义值、上偏差和下偏差,不能只写一个“正负公差”却不说明适用位置。还要约定测量工具、测量点数量、距带头带尾的排除长度,以及是在自然平放、受张力还是其他状态下测量。
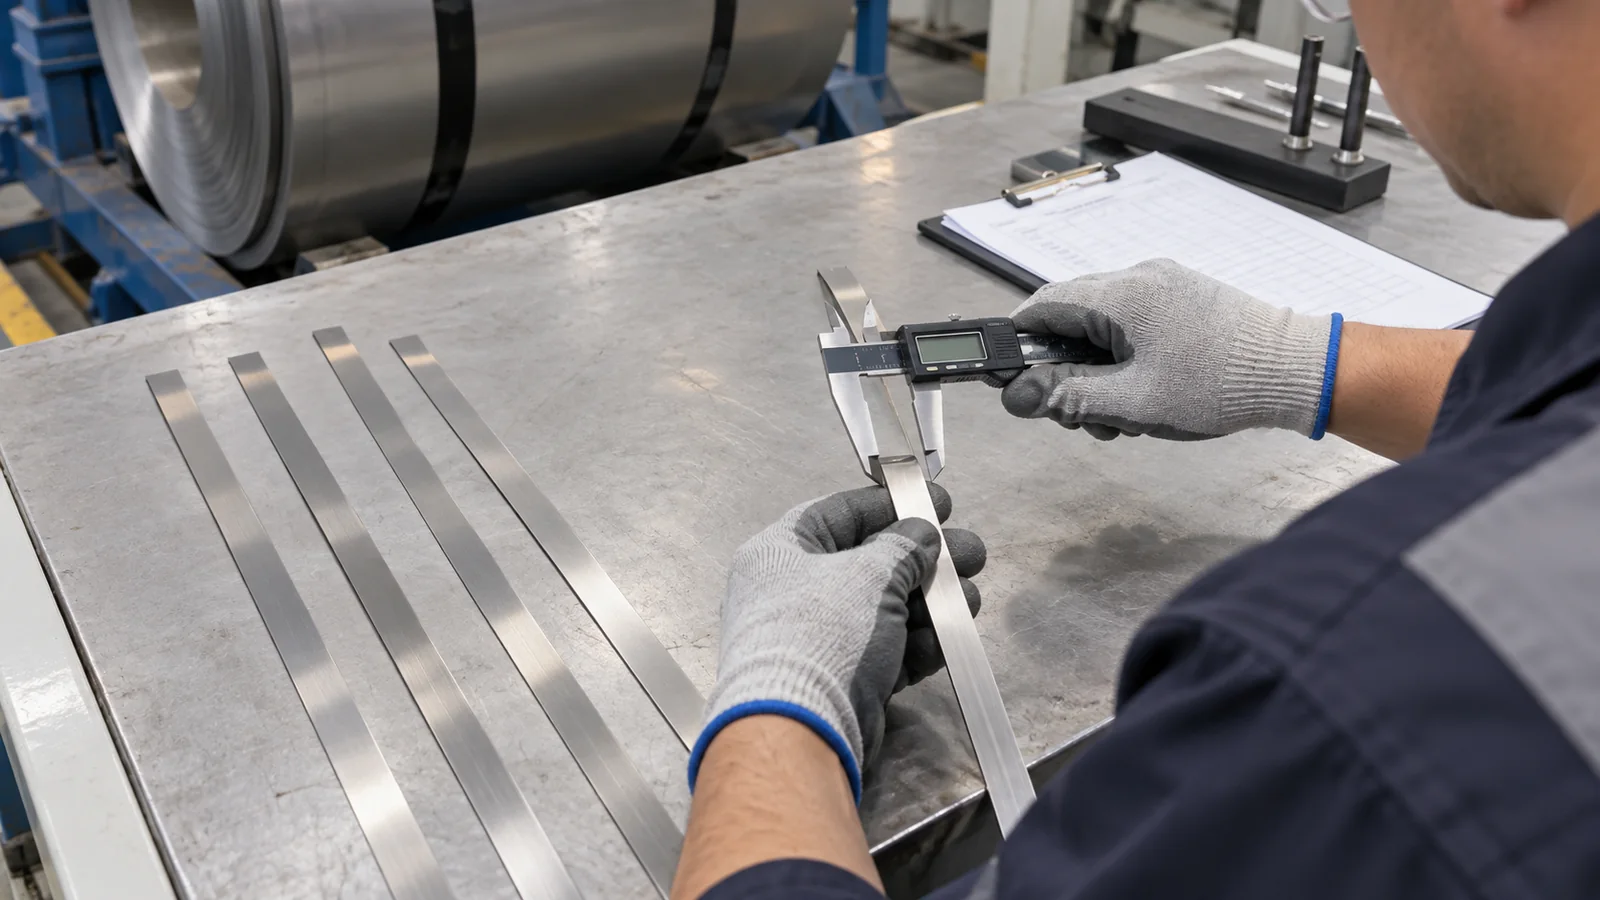
同一母卷排成多条时,要同时考虑母卷实际宽度、修边量、刀缝与边料。比如采购方需要三种宽度,不仅要给出每种净宽,还要说明各多少条、允许怎样组合、边料是否退回以及数量差怎样计算。否则报价阶段的成材率与实际生产方案可能不是同一口径。
不要直接照抄其他供应商或其他厚度的公差。薄料、窄条、高强度材料与普通宽条的稳定控制能力不同,设备、刀具和订单批量也会影响可实现范围。最稳妥的写法是给出下游必须满足的限值,由供应方确认能力与检测方式。
毛刺要同时写高度、方向和用途
分条依靠上下圆盘刀对带材进行剪切,边部会出现剪切区、断裂区和细小毛刺。Outokumpu的不锈钢切削与剪切指南指出,刀具间隙、刀具磨损、切削力和速度都会影响毛刺;对奥氏体不锈钢,合理控制刀具间隙有助于减小毛刺。
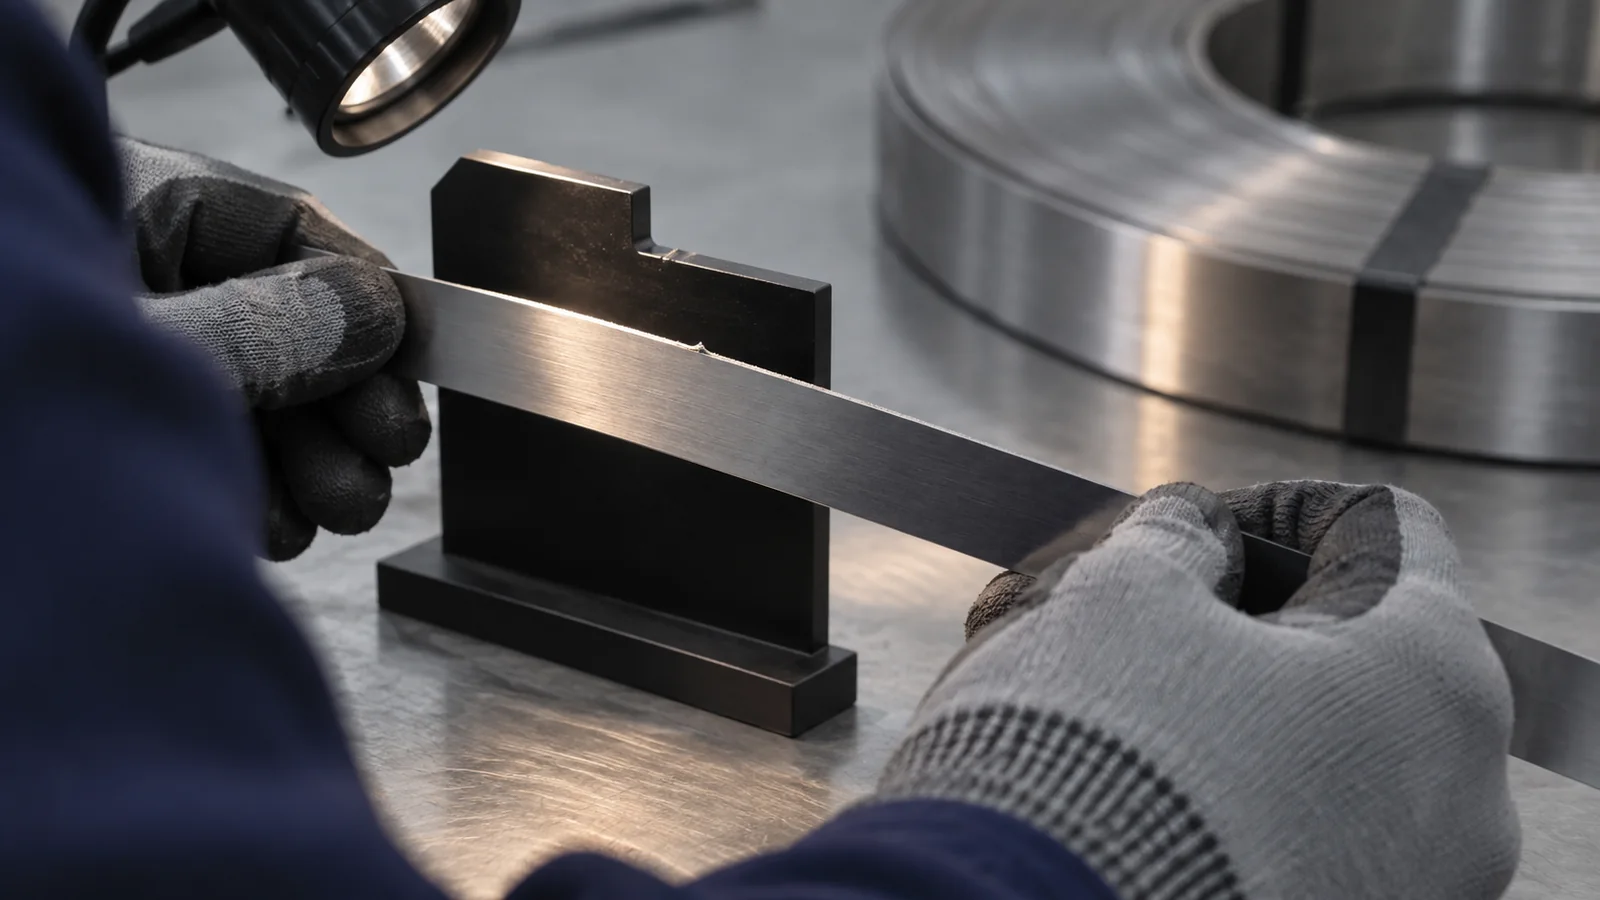
订单应写明允许毛刺高度、毛刺朝向和测量方法。对需要卷圆、焊管或冲压的窄带,毛刺朝上还是朝下可能影响模具、焊缝和操作;同一卷两边的毛刺方向也与刀具布置有关。若要求倒角、去毛刺或特定边部形状,要作为附加工序确认,不能默认包含在普通分条中。
Outokumpu公开的分条附加要求示例把受控毛刺高度或方向、非标准镰刀弯公差列为单独项目。该文件不是中国订单的验收标准,但说明这些要求在商业交付中需要单列,而不是由“分条”二字自动覆盖。
镰刀弯为什么会让自动送料跑偏
镰刀弯是窄带边线沿长度方向的侧向弯曲。窄带展开后若像一把轻微弯曲的长刀,在送料中就可能左右跑偏,增加导向机构负担,并影响冲压定位或焊管成形稳定。
镰刀弯不能靠观察卷端是否整齐来判断。应把窄带展开到约定长度,在不受异常横向拉力的状态下,以约定基准线、标距和量具测量最大侧向偏移。订单只写“不得有镰刀弯”不可执行,因为任何测量都需要长度与精度边界。
材料残余应力、母卷板形、分条张力、刀具设定和收卷都会影响最终表现。对敏感用途,可以先用小批量或首卷验证,再锁定量产条件;对一般手工加工,不必套用精密连续送料的限值。
卷芯内径、外径和卷重决定能不能上机
成品条宽合格,却因卷芯内径不适配开卷机而无法上料,是最容易避免的采购问题。买方应提供下游芯轴适配的内径、允许最大外径、最大和目标单卷重量,并说明有无纸芯、钢芯或其他卷芯要求。
单卷重量还与换卷频率、吊具能力和楼面承载有关。长卷可以减少接头与换卷,但过重可能超过行车、叉车、开卷机或人工操作能力;分得过小又会增加卷数、标签、包装和余料。应由生产节拍与现场能力共同决定,而不是单纯追求最大卷。
收卷方向也要写清。对单面覆膜、单面关键表面或有毛刺方向要求的材料,应说明关键面朝卷内还是卷外、开卷方向及毛刺方向。否则成品到厂后即使尺寸合格,也可能无法按既定路径进入设备。
塔形、错层、松卷和接头要分别约定
塔形或错层表现为卷端各层不齐,松卷则是层间张力不足或搬运后卷形失稳。两者都会影响装卸和开卷,但不能与镰刀弯混为一项。订单可分别约定端面错层、卷形、紧实度和运输后复检要求。
是否允许接头同样重要。连续冲压、焊管和自动生产线通常需要识别或限制接头;部分短料用途则可能接受。应明确允许数量、接头形式、标识方法、接头位置记录和接头段如何计量,避免下游突然停机或模具受损。
如果母卷剩余不足以达到目标卷重,还要提前约定短卷、尾卷和边料怎样处理。供应商不能把所有余量默认并入成品,买方也不宜在加工完成后才要求每卷完全等重。
表面、保护膜与边部防护不能等到包装时再说
2B、BA、拉丝和覆膜材料对辊面、导向与层间清洁的敏感程度不同。关键外观面应说明哪一面为主面,是否允许轻微擦痕,保护膜是否保留或重新覆膜,以及膜的方向、粘性和后续激光、折弯工序是否适配。表面基础选择可参考2B、BA和NO.1表面指南。
窄带卷边部集中暴露,运输中容易受到碰撞、受潮和捆带压伤。包装应结合卷宽、重量、表面和运输方式,确认立式或卧式放置、卷间隔离、护边、捆扎、托架、防潮和吊装位置。更完整的物流检查可参考2米宽不锈钢包装运输指南。
一份可直接沟通的分条询价应包含什么
可以按这样的顺序提供:304冷轧卷,执行标准与表面状态;厚度及其公差要求;母卷宽度和可供卷重;分成哪些条宽、各几条及允许偏差;毛刺高度与方向;镰刀弯标距和限值;成品内径、最大外径、目标卷重与数量差;关键面、保护膜、卷向、接头;标签、炉批追溯、包装和交期。
这不是为了把询价写得更长,而是让供应商能在同一口径上核算材料、排刀、边料、检验、包装和交付。若还未确定全部数值,可把下游设备资料和成品问题发来,由双方逐项确认,不要用“按行业标准”掩盖关键空白。
如果还在比较整卷采购与开平板,可先看卷料与定尺板选择指南;到货后则可使用宽幅不锈钢验收清单核对包装、标识、尺寸和表面。
毕果能为分条采购做什么
毕果供应1.5米宽冷轧不锈钢和2米宽冷轧不锈钢等卷板,可衔接分条、开平、表面加工、覆膜和分组包装。我们会根据牌号、厚度、母卷、条宽组合、下游用途和交付条件核对可加工性,而不是只回复“可以分”。
收到完整需求后,我们会确认可供母卷、排刀方案、边料与数量差、可执行公差、卷径卷重、检验、包装、交期和报价。对自动送料、焊管或关键外观面项目,可先约定样卷、首卷确认和留样方式,再安排批量,减少材料到厂后才发现上不了机、跑偏或表面不适配的风险。