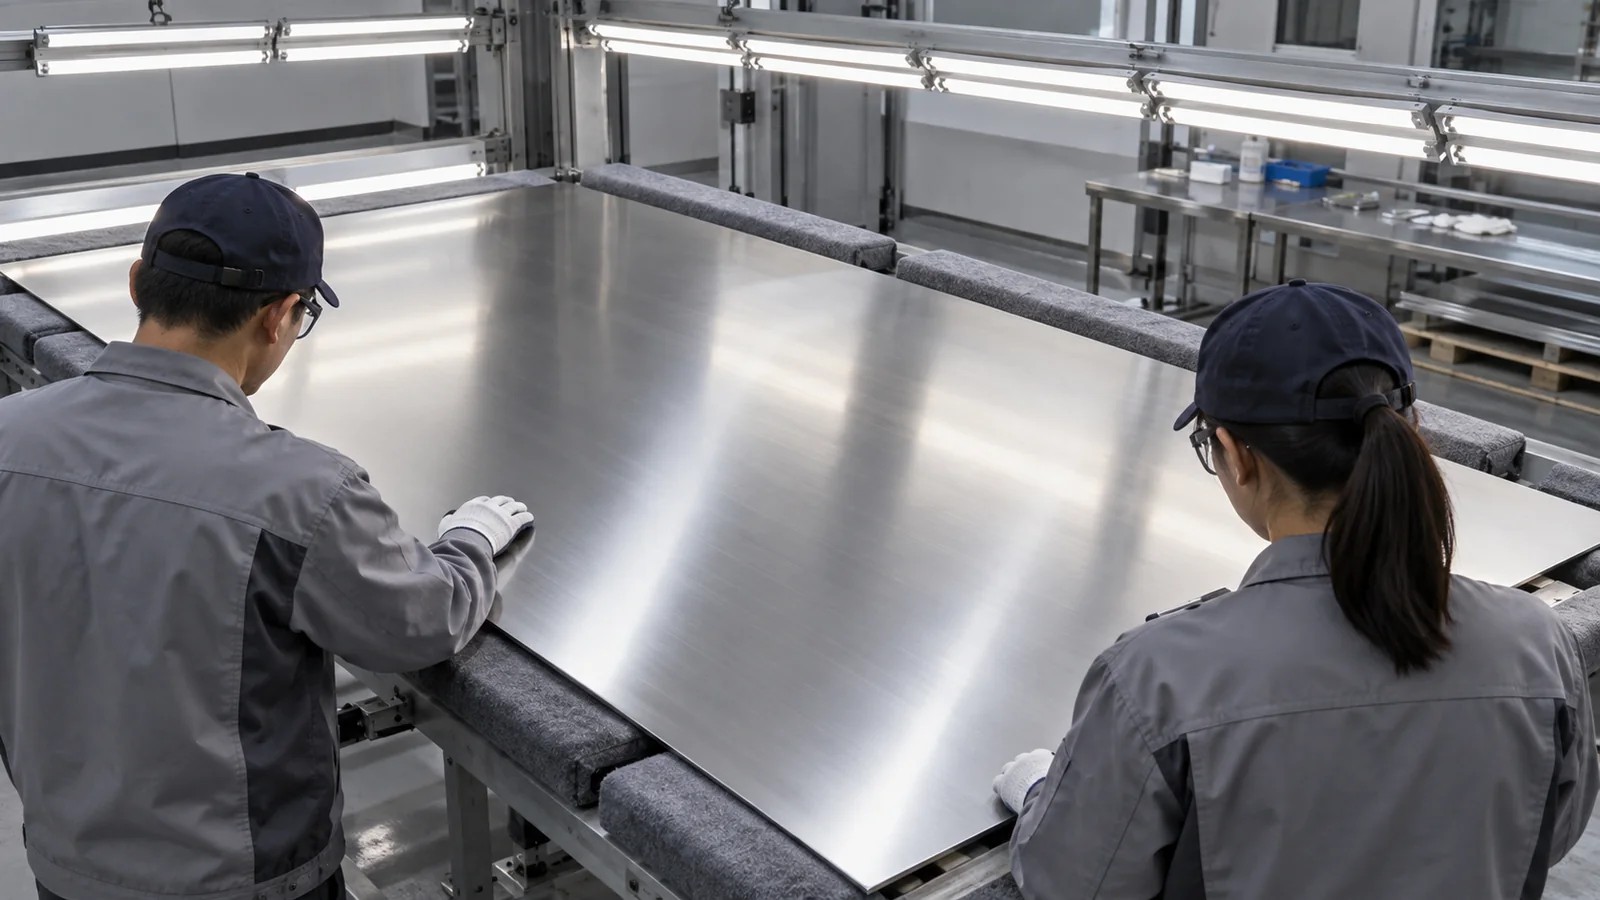
先说结论:表面缺陷必须按用途和约定判断
同一条细划伤,出现在设备内部非可视件、拉丝前基材和大厅装饰面上,结果可能完全不同。判断不锈钢板是否合格,不能脱离执行标准、表面状态、可视面等级、后续加工和实物封样,也不能用“零缺陷”或“正常范围”这种无法复核的词收口。
国家标准信息公共服务平台显示,GB/T 3280—2015《不锈钢冷轧钢板和钢带》目前为现行标准。实际订单可能还采用其他国标、ASTM、EN、企业标准或双方技术协议,验收应以合同写明的体系和版本为准。
第一步不是找缺陷,而是确认交付表面
2B、BA、拉丝、镜面和压花表面的反射、纹理和可修复性不同。2B允许的视觉特征不能直接套到BA,高亮表面更容易显出轻微波纹和触痕;拉丝板则必须同时观察纹路方向、接头和局部修磨差异。
如果订单只写“亮面”“拉丝面”“表面好”,供应方和买方几乎不可能用同一把尺验收。采购前应明确表面代号、最终用途、哪一面是关键可视面、是否封样、允许缺陷及观察条件。基础区别可参考2B、BA和NO.1表面选择指南。
| 现象 | 常见来源 | 判断重点 | 建议记录 |
|---|---|---|---|
| 划伤或擦伤 | 板间摩擦、吊具、辊道、异物拖拽 | 深度、位置、是否破坏可视效果或最小厚度 | 方向、长度、宽度、深浅、数量 |
| 压痕或凹点 | 堆压、颗粒、叉运、辊面异物 | 是否影响反射、成形、贴合和装配 | 直径、深度、分布与背面对应 |
| 折痕或折印 | 悬伸、包装支承不足、搬运弯折 | 是否形成永久塑性变形 | 位置、方向、贯穿范围和板形 |
| 辊印或周期印 | 生产、校平或送料辊状态 | 是否具有周期性及是否影响后续表面 | 周期、方向、批次和整卷分布 |
| 色泽或纹路差异 | 批次、方向、灯光、加工参数 | 同光源同方向与封样比较 | 光源、距离、角度、板向和批次 |
| 膜面问题 | 贴膜、储存、日晒、温湿度或超期 | 膜下板面、残胶与工序适配 | 膜型、贴膜面、日期和揭膜结果 |
检查条件不同,看到的结果也不同
不锈钢依靠反射呈现表面,一束点光、窗户自然光和连续检验灯会显示不同现象。检查时应先清理灰尘与松散颗粒,在足够平整且洁净的支承面上放置板材,统一光源、观察距离、视角和板面方向,再与实物样板比较。
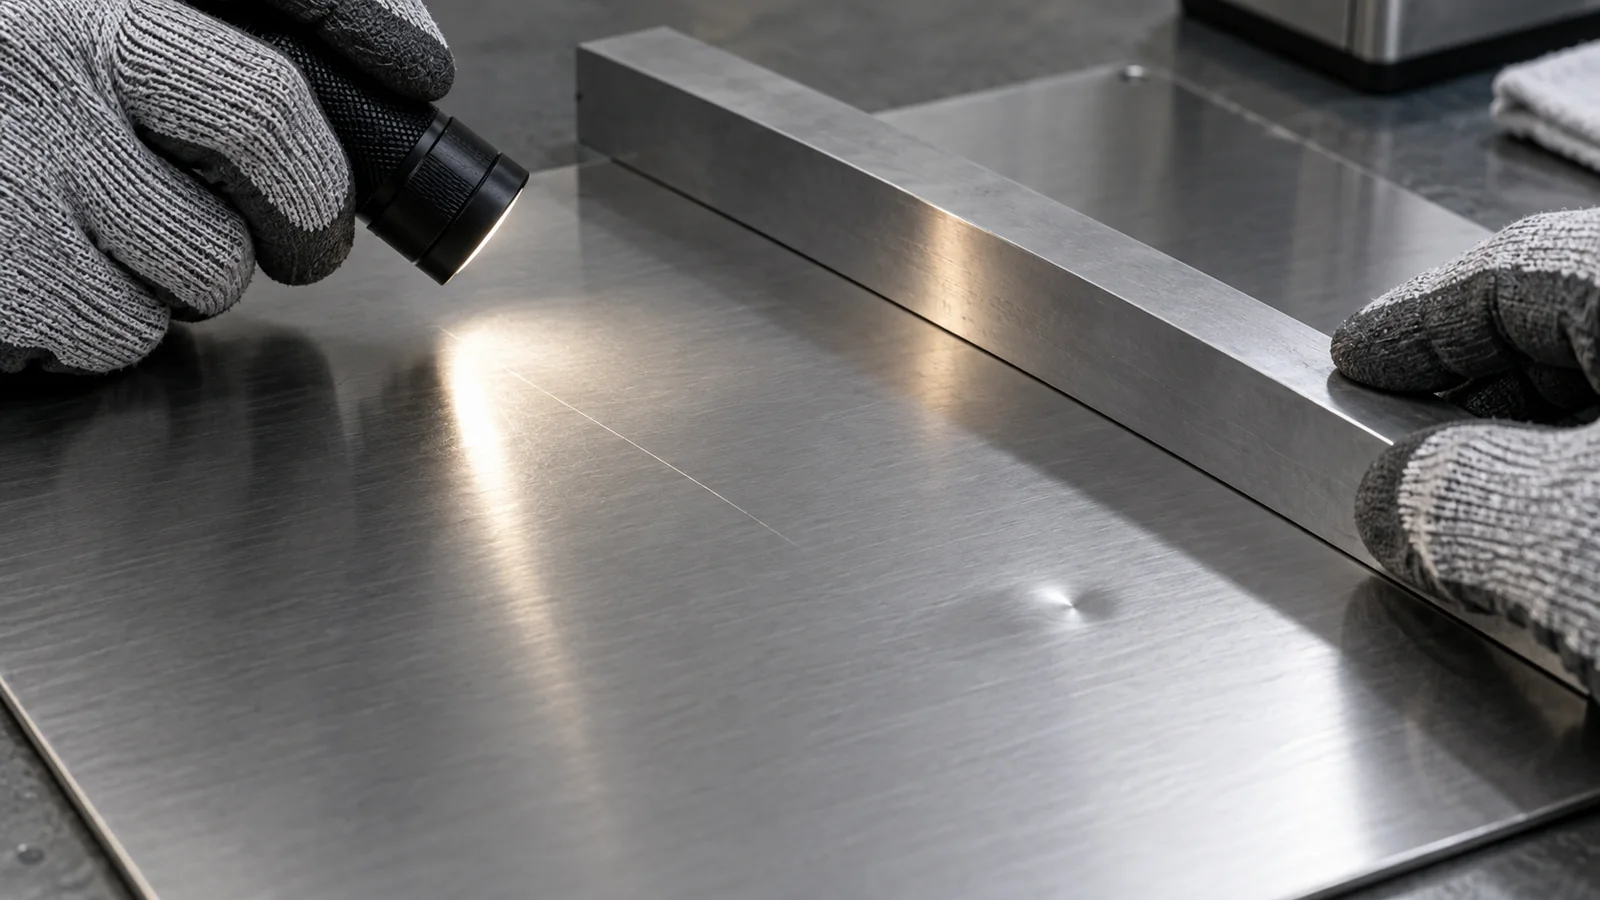
可视面项目应写明正常观察距离,不应只用贴近板面的强光寻找所有微观痕迹。需要测量深度或板形时,应约定仪器、测点、支承和计算方法。手机照片用来定位和留档很有价值,却不宜单独承担色差和反射效果的最终判定。
划伤怎样判断:先分外观风险和功能风险
轻微表面擦伤可能只影响外观,也可能成为污染物或铁屑嵌入的位置。深划伤、沟槽或粗暴打磨会改变局部表面并增加清洁难度;如果划伤由碳钢工具、钢带或粉尘造成,还要检查是否存在铁污染和后续锈斑风险。
worldstainless的装饰不锈钢机械表面处理指南建议通过保护膜、合适的货架和搬运设备减少表面损伤与铁污染,并把表面保护作为材料成本的一部分,而不是到最后才增加的选项。
是否允许修磨必须提前确认。2B和BA等钢厂表面很难在局部手工恢复到完全一致;拉丝表面即使能够顺纹修复,也可能留下光泽和纹路差异。关键装饰面通常更适合更换或按封样评估,而不是未经批准自行打磨。
压痕、折痕和辊印不能混在一起
压痕常是局部受力形成的凹点或凸点,折痕往往有更长的方向性并伴随永久变形,辊印则可能沿走料方向周期出现。三者来源与责任环节不同,记录时不能统一写成“板面不平”。
先观察正反两面,再检查包装垫木、隔纸、板间异物和外包装对应位置。折痕或大面积波浪还应与板形问题区分,可按照不锈钢开平板验收方法复核平整度、对角线和支承条件。
对需要激光切割、折弯或贴合的零件,浅压痕也可能在成形后被放大;对还要整体拉丝或压花的基材,某些轻微外观痕迹可能在后续工序中被处理。采购时把最终制造路线告诉供应商,才能建立合适的接受标准。
色差要先排除方向、光源和保护膜影响
不锈钢本体的反射会让同批材料在不同角度看起来深浅不同。拉丝和轧制表面旋转90度后尤其明显;相邻板如果纹路方向不一致,安装后可能出现类似色差的视觉分区。
先将板面按最终安装方向摆放,在统一光源和距离下比较;再核对批次、原始表面、拉丝参数、保护膜和清洁状态。拉丝项目可参考拉丝板采购与验收写法,用实物封样代替“颜色完全一样”。
保护膜本身的颜色、雾度、张力和气泡也会改变观察结果。覆膜状态下看到的深浅差异,不一定来自钢板。需要按约定位置抽样揭膜后再判断。
保护膜问题怎样抽查
保护膜用于减少加工、运输和安装中的划伤与污染,但膜型、粘性、耐温和储存期限不匹配,也会造成起泡、翘边、残胶、脆化或难以揭除。worldstainless发布的奥氏体不锈钢制造指南指出,保护膜可用于激光、折弯、辊压和运输,同时所有膜都有使用寿命,并受温度、湿度、日晒和污染影响。
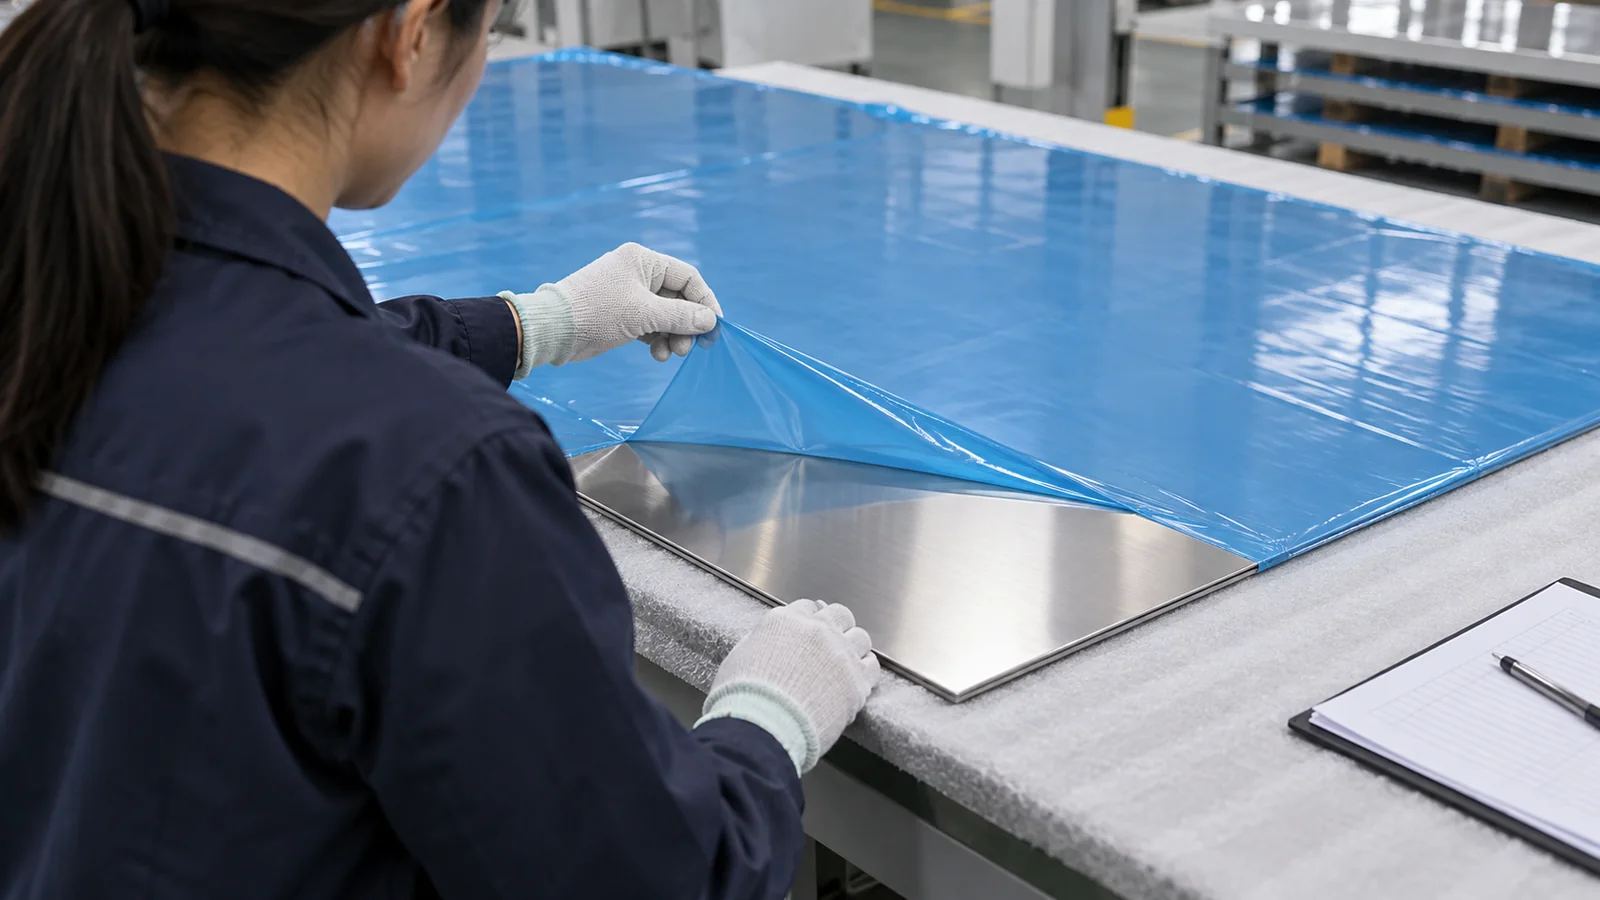
抽查应记录包号、板号、膜面、揭膜位置、面积、储存时间和环境。发现残胶时,不要立刻使用强溶剂或磨料大面积处理,应先向膜供应方确认清除方法,并在不显眼位置试验,避免把可处理的膜问题变成永久表面损伤。
怎样判断是材料、加工还是运输造成
成卷周期出现的同向痕迹,可能与生产或校平辊有关;多张板在同一包装支点出现压痕,可能与垫木、捆扎和运输受力有关;随机擦伤可能来自板间异物、叉运或现场拖拽。仅凭缺陷形状不能直接定责,但可以帮助缩小调查范围。
收货时先拍未拆包的外观、车辆装载、捆扎、护角、垫木、受潮和碰撞位置,再核对包号和签收异常。2米宽板的支承与卸货要点可参考宽幅不锈钢包装运输指南。
如果外包装完好但内部多层重复出现同一缺陷,应保留层位关系;如果只有最上层或叉齿接触位置受损,则要同步检查收货操作。证据链越完整,越容易快速判断处理方式。
发现异议后按这六步处理
第一,停止继续拆包、切割或折弯,隔离对应包号与批次。第二,保留标签、材质证明、包装和运输状态。第三,拍摄整板、缺陷位置、局部细节和测量参照。第四,记录抽样数量、总数量、发现顺序与层位。第五,按合同标准、封样和约定方法复核。第六,与供应方书面确认退换、让步接收、修复、分选或补料方案。
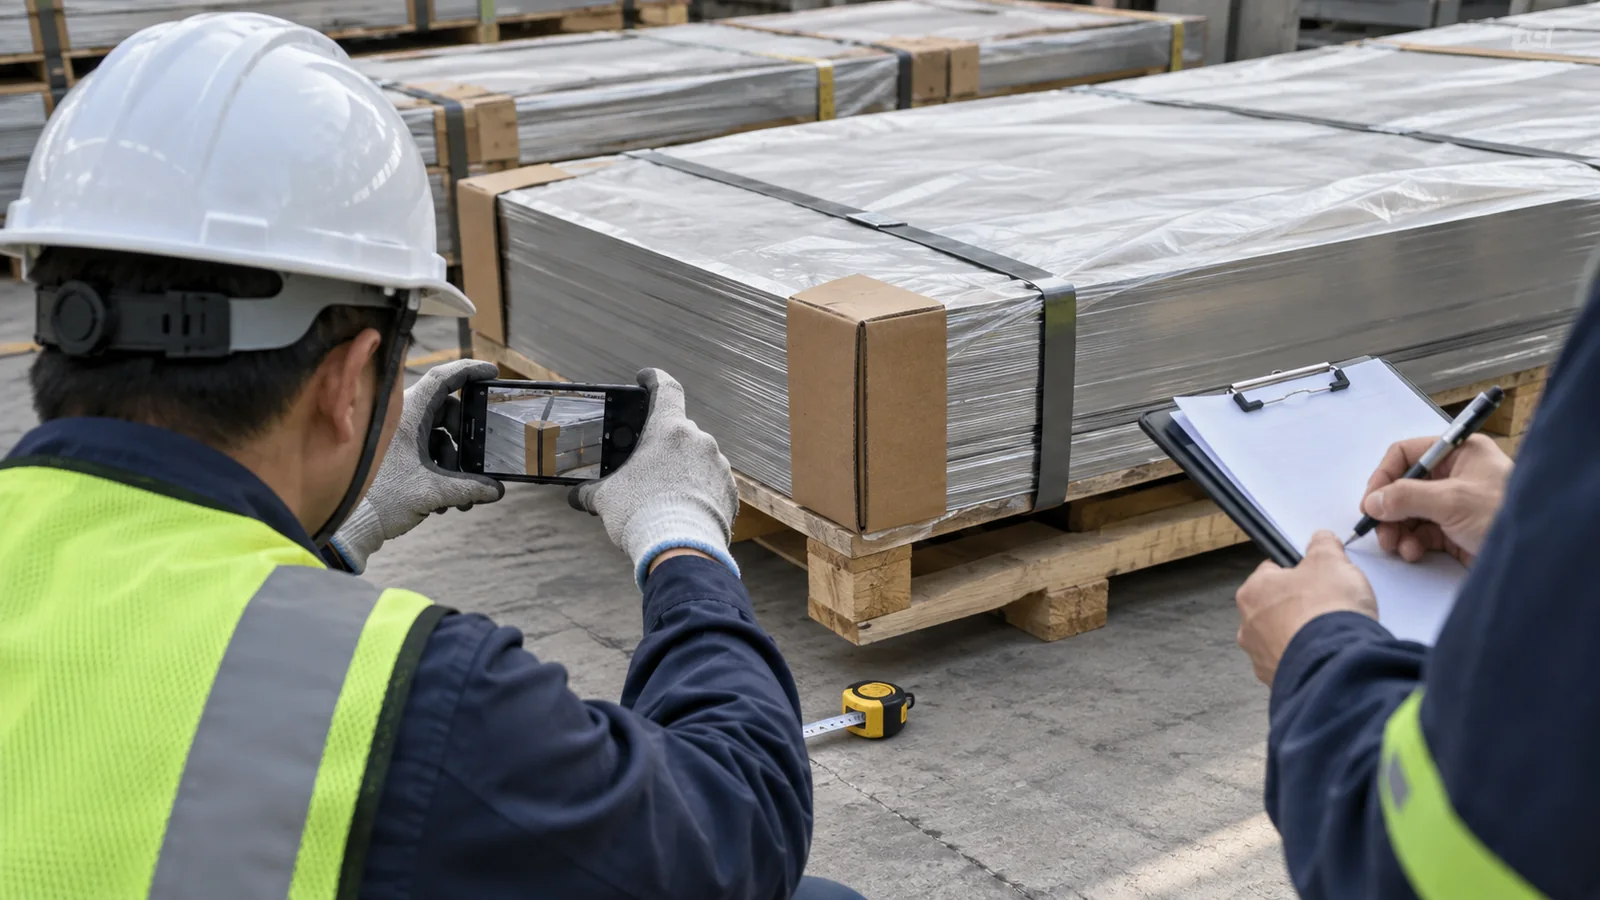
如果生产不能停,应先与供应方确认可继续加工的数量和保留样板,避免整批投入后失去复核条件。通用收货流程可配合宽幅不锈钢到货验收清单使用。
毕果怎样减少表面争议
毕果供应1.5米、1.8米和2米宽冷轧不锈钢卷板与定尺板,并可衔接开平、分条、拉丝、覆膜和分组包装。对于关键可视面项目,我们会在报价前确认原始表面、加工面、纹路方向、参考样、保护膜、单包重量和验收条件。
询价时请发来牌号、标准、厚度、宽度、长度或卷料、数量、表面、最终用途、关键可视区、后续加工、膜型、封样、包装和到货条件。收到明确要求后,我们会按同一口径回复材料、加工、包装、交期和报价,而不是用“表面没问题”代替可执行条件。
表面验收的目标不是把每一处微观痕迹都定义为不合格,而是让材料满足合同、后续制造和最终使用。标准、封样、观察条件和证据流程先统一,买卖双方处理问题才会更快、更可信。